


La transformation du sucre cristallisé est souvent marquée par une dégradation importante du produit, des obstructions dans les conduites et des arrêts de production coûteux, en raison de la forte hygroscopicité de ce produit. Comme Doebritz, en tant que fabricant spécialisé dans les vannes rotatives destinées à la manutention des poudres, nous constatons régulièrement que les ingénieurs d’usine sont confrontés à des problèmes liés à un dimensionnement inadapté des équipements, qui provoquent la fusion ou l’écrasement du sucre pendant son transport. À maintes reprises, les sites tentent d’utiliser des composants standard disponibles dans le commerce, pour finalement se heurter à des obstructions catastrophiques des conduites lorsque l’humidité ambiante augmente brusquement. Nous partageons ici notre expérience technique éprouvée sur le terrain afin de résoudre précisément ces problèmes opérationnels et de vous guider vers une architecture optimale de manutention des matériaux en vrac.
Un système de transport pneumatique en phase dense destiné aux matières hygroscopiques telles que le sucre granulé constitue la solution technique idéale, car il utilise une pression élevée et une faible vitesse pour déplacer les particules sensibles sous forme de masses compactes, empêchant ainsi totalement la fusion due à l'humidité et la fragmentation des particules. En maintenant le matériau sous forme d'une masse dense et cohésive plutôt que de le suspendre dans un flux d'air chaotique, le système limite considérablement la surface exposée au frottement dans les conduites et à l'air de transport.
Cette analyse technique comparera les indicateurs de pression précis, les paramètres de vitesse et les spécifications matérielles afin de vous aider à concevoir une ligne de transport irréprochable. Vous découvrirez les données précises nécessaires pour éliminer la formation d'agglomérats, réduire les coûts de maintenance et optimiser le traitement de vos matériaux en vrac, afin d'obtenir un rendement maximal et un fonctionnement continu.
Pourquoi le sucre en grains, qui est hygroscopique, forme-t-il des grumeaux ?
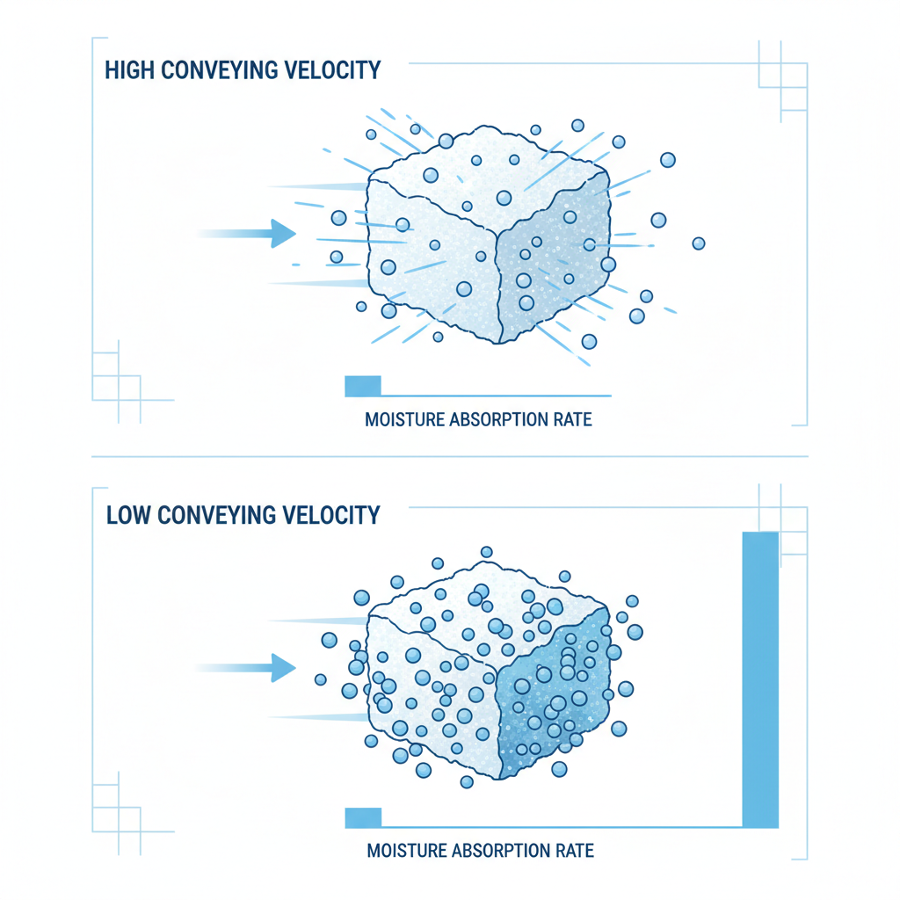
Le sucre cristallisé s'agglomère lorsque l'humidité ambiante dépasse certains seuils critiques, ce qui entraîne une absorption rapide de l'humidité et provoque l'agglomération des particules sous l'effet des frottements générés par la vitesse élevée dans les canalisations.
Le sucre est extrêmement sensible aux facteurs environnementaux et aux changements thermodynamiques. Lorsque l’humidité relative dépasse le seuil critique, la couche externe du cristal de sucre commence à se dissoudre, absorbant la vapeur d’eau présente dans l’air ambiant pour former, à l’échelle microscopique, un sirop collant. Si cette transformation chimique se produit à l'intérieur d'une canalisation, la chaleur de frottement générée par des vitesses de transport inadaptées accélère de manière exponentielle le processus de fusion. Les cristaux de sucre s'agglomèrent, puis se solidifient en une masse caramélisée dure comme de la pierre qui se fixe aux parois de la canalisation et finit par obstruer l'ensemble de la conduite.
La solution réside dans un contrôle rigoureux tant des paramètres de transport internes que des conditions ambiantes de l'usine. Lorsque le sucre granulé circule dans une canalisation, l'énergie cinétique des particules entrant en collision avec les parois de la canalisation se transforme en énergie thermique. Le sucre ayant une capacité thermique spécifique relativement faible, même une légère augmentation du frottement peut faire dépasser la température locale le seuil de stabilité. La meilleure pratique consiste à surveiller méticuleusement les limites d'humidité et à concevoir le système de manière à ce qu'il fonctionne bien en dessous des zones de danger thermodynamiques.
- Seuil d'humidité critique : >60% (environnement dangereux) contre <40% (environnement d'exploitation sûr)
- Limite de température due au frottement : > 30 °C (risque élevé de fusion) contre < 25 °C (structure cristalline stable)
- Teneur en humidité admissible : < 0,05% en volume pour un transport en toute sécurité
- Augmentation du coefficient de frottement dans les conduites : le 45% présente un coefficient plus élevé lorsque l'humidité dépasse le seuil de sécurité
- Durée critique de blocage : 12 minutes de fonctionnement continu au-delà des limites de température de sécurité
La phase dense est-elle préférable à la phase diluée ?
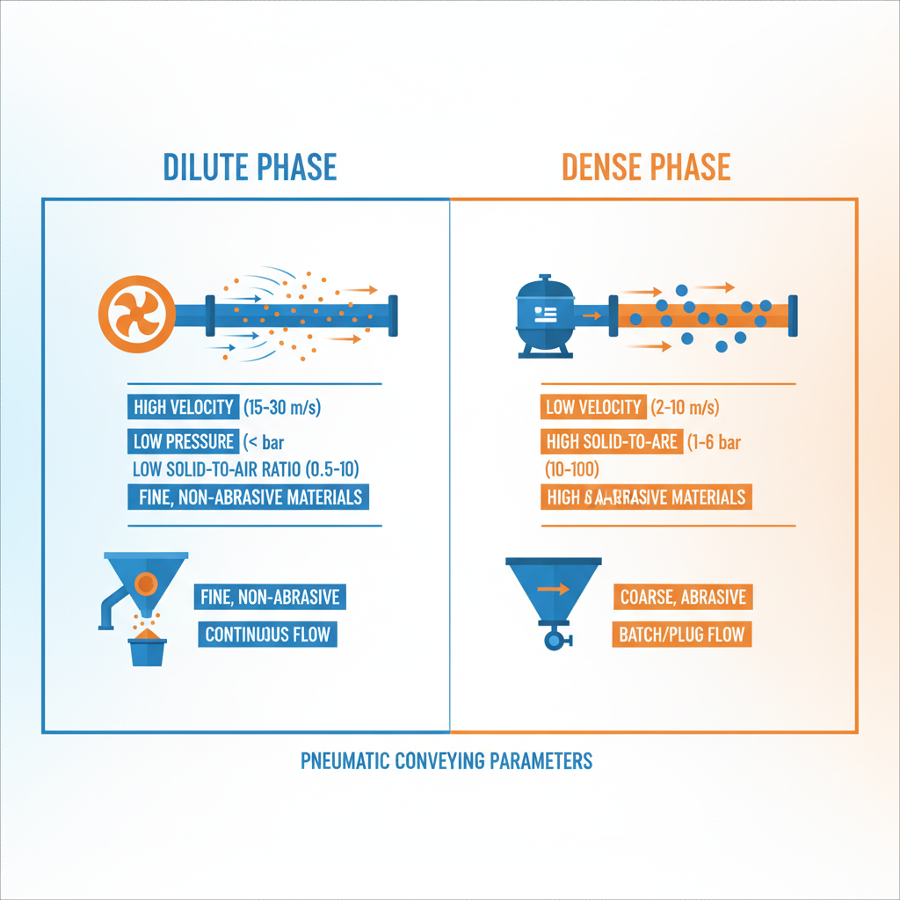
Un système en phase dense fonctionne à des vitesses nettement plus faibles et à des pressions plus élevées, ce qui réduit considérablement la dégradation du matériau à moins de 1 % par rapport aux méthodes traditionnelles en phase diluée.
Les systèmes à phase diluée provoquent une fragmentation extrême des particules, car le produit est entièrement en suspension dans un flux d’air à grande vitesse. Dans ces configurations, les cristaux de sucre heurtent de plein fouet les coudes de tuyauterie, les vannes de dérivation et les boîtiers de vannes rotatives avec une force immense, générant une poussière excessive et modifiant fondamentalement la densité apparente du produit final. La mise en place d’un système en phase dense permet de transporter le matériau sous forme de boudins extrudés en douceur, séparés par des poches d’air comprimé. Cette méthode repose sur une pression contrôlée plutôt que sur une vitesse chaotique, ce qui signifie que les cristaux de sucre subissent un minimum de turbulences, éliminant ainsi pratiquement toute collision entre les particules.
| Paramètre opérationnel | Système en phase dense | Système en phase diluée | Effet sur les cristaux de sucre |
| Vitesse moyenne de transport | de 2 à 5 m/s | 20 à 25 m/s | Une vitesse élevée provoque un éclatement important |
| Pression de la ligne d'exploitation | de 2,0 à 4,0 bars | de 0,5 à 0,8 bar | Une pression plus élevée pousse doucement les bouchons |
| Taux de dégradation du cristal | <1% | 8% | Préserve l'intégrité et la taille du produit |
| Taux de consommation d'énergie | 15% inférieur | Valeur de référence | Réduit les coûts d'exploitation à long terme |
| Taux d'usure du pipeline | 0,1 mm par an | 1,5 mm par an | Prolonge considérablement la durée de vie des équipements |
La différence technique fondamentale réside dans le rapport air/matière et le débit volumétrique. Dans une configuration à faible vitesse, la matière se déplace comme une masse unique et cohésive. Cela réduit la surface de frottement, car seule la couche externe de la masse de sucre entre en contact avec la paroi du tuyau.
À l'inverse, les méthodes à faible débit exposent chaque particule à la paroi du tuyau et aux autres particules, multipliant ainsi de manière exponentielle les points de frottement. Pour un produit fragile et sensible à l'humidité comme le sucre, la manipulation en douceur qu'offre un système à faible vitesse est une nécessité absolue pour préserver la qualité du produit.
Comment éviter la formation d'agglomérats en phase diluée ?
Pour éviter la formation de grumeaux de sucre dans les conduites de transport pneumatique en phase diluée, il est nécessaire d'installer des déshumidificateurs d'air et de réduire la vitesse des soufflantes afin de minimiser la production de chaleur due au frottement.
Si une installation doit temporairement conserver un système à haute vitesse existant avant d’obtenir les fonds nécessaires à sa modernisation, elle doit immédiatement mettre en œuvre des protocoles stricts de séchage de l’air. Nous recommandons de refroidir l’air de transport à 15 °C afin de contrebalancer l’énorme chaleur générée par la vitesse élevée. Pour empêcher l’agglomération du sucre dans les conduites de transport pneumatique en phase diluée, il faut également installer des sécheurs à dessiccant à haute performance à l’entrée du ventilateur afin de garantir que le point de rosée de l’air de transport reste bien en dessous du point de congélation, éliminant ainsi toute l’humidité ambiante avant qu’elle n’entre en contact avec le sucre.
De plus, les opérateurs doivent régler le variateur de fréquence de leurs soufflantes afin de réduire la vitesse de l’air au plus près de la vitesse de saltation, sans pour autant que le matériau ne se dépose hors de la suspension. Bien qu’il soit impossible d’empêcher totalement la dégradation des particules dans cette configuration, le fait de réduire la vitesse depuis la limite supérieure de 25 m/s jusqu’au minimum absolu requis pour maintenir la suspension peut réduire la chaleur de frottement de manière significative. Des inspections régulières des canalisations, l’installation de capteurs d’humidité en ligne et le remplacement des coudes standard par des coudes à rayon de courbure important constituent des mesures provisoires essentielles.
Comment avons-nous résolu les problèmes liés au blocage tropical ?
Grâce à la mise en place de nos vannes rotatives usinées avec précision et à l'étalonnage de nos régulateurs de pression, notre équipe d'assistance technique a permis d'éliminer les obstructions importantes au niveau des canalisations d'une usine de confiserie d'Asie du Sud-Est.
Un important client du secteur agroalimentaire en Thaïlande était confronté à des obstructions constantes de ses lignes de production en raison d’une humidité ambiante extrême et d’un parcours de transport long et complexe. Ses vannes standard en fonte présentaient des fuites d’air continues, provoquant d’importantes chutes de pression et la caramélisation du sucre à l’intérieur du boîtier. Ces temps d’arrêt excessifs lui coûtaient chaque jour des milliers de dollars en perte de production et en frais de maintenance. L’équipe d’assistance technique de Doebritz s’est rendue sur place pour analyser les défaillances thermodynamiques et repenser entièrement le mécanisme d’alimentation. Nous avons installé nos vannes rotatives conçues sur mesure et optimisé le transmetteur en phase dense afin qu’il puisse résister aux conditions climatiques tropicales difficiles.
- Humidité ambiante de fonctionnement : 85% d'humidité relative tout au long de l'année
- Débit du système : porté à un niveau stable de 15 tonnes par heure
- Distance de transport : 150 mètres avec 4 élévateurs verticaux et aucune perte de pression sur la ligne médiane
- Jeu de la vanne rotative : usiné avec une tolérance précise de 0,1 mm pour éviter les fuites d'air
- Réduction des temps d'arrêt : passage de 14 heures par semaine à 0 heure
- Amélioration de la perte de charge : réduction des fuites de 92% au niveau du sas
Le problème principal en Thaïlande était l’air de fuite provenant de leurs vannes rotatives standard. Le sucre étant extrêmement hygroscopique, cet air de fuite chaud et humide remontait dans la trémie d’alimentation, rendant le sucre collant avant même qu’il n’entre dans la canalisation. En usinant nos rotors selon des tolérances extrêmement strictes, nous avons éliminé ces fuites d’air vers le haut. Nous avons également intégré un système de purge spécialisé afin de rediriger tout air résiduel loin du flux de produit entrant, transformant ainsi leur ligne de production, auparavant totalement dysfonctionnelle, en une unité de production hautement efficace.
Quel est le meilleur équipement de transport ?
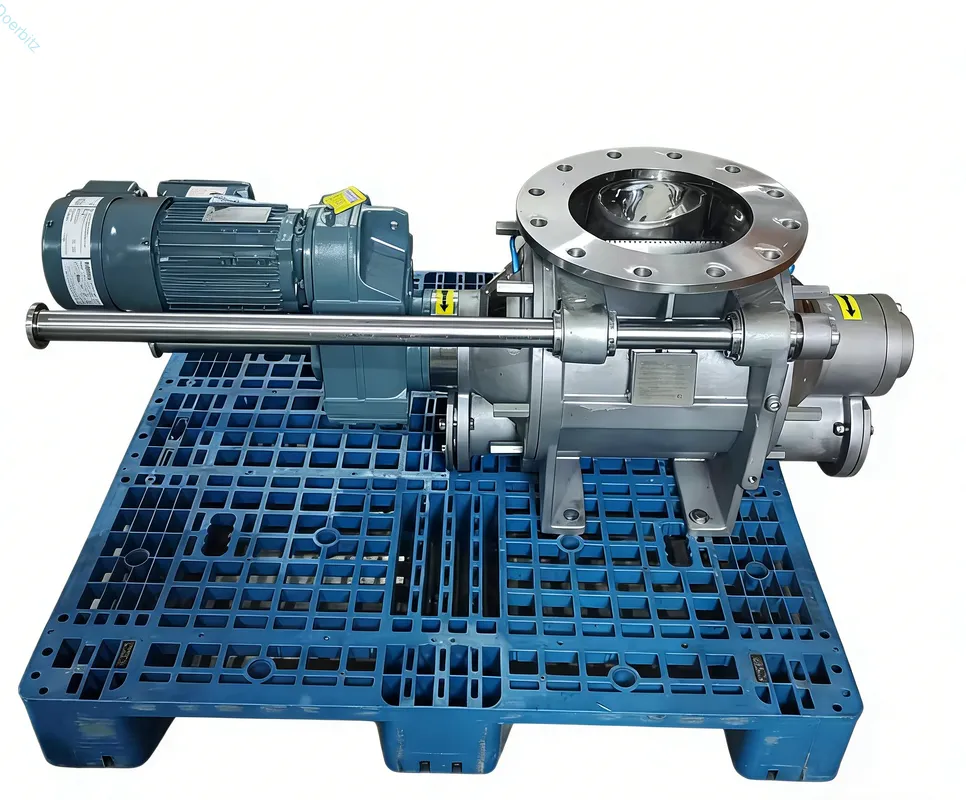
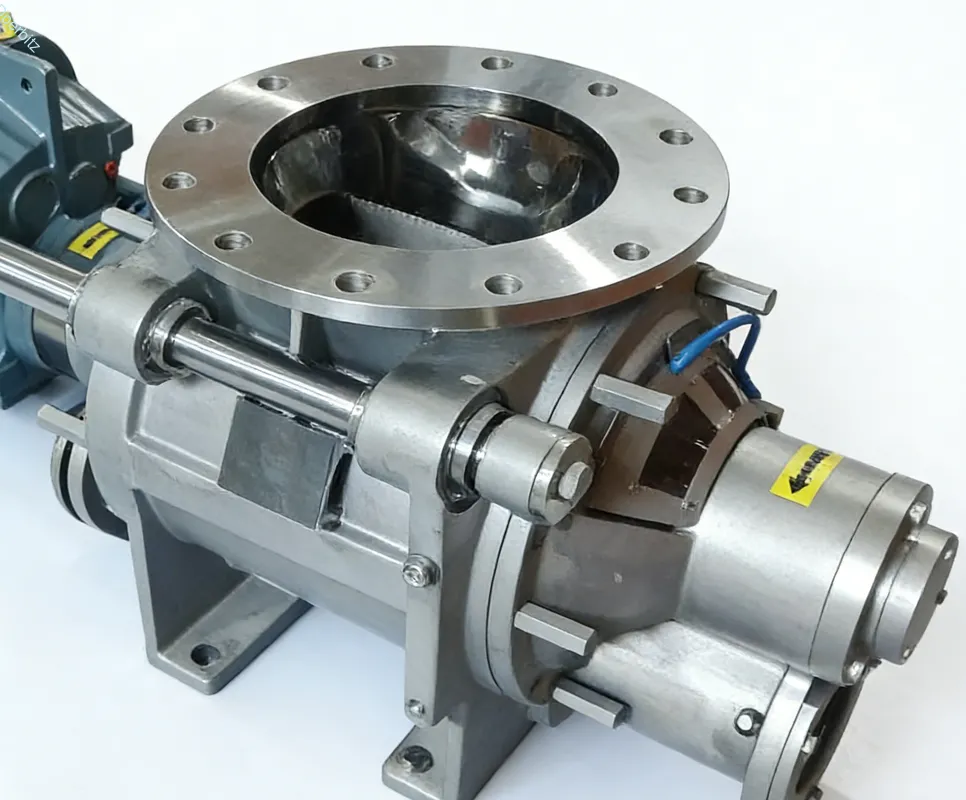
La configuration optimale associe un transmetteur en phase dense à faible vitesse à des vannes rotatives à sas usinées avec précision, spécialement conçues pour la transformation des aliments abrasifs et sensibles à l'humidité.
Les équipements standard tombent rapidement en panne, car le sucre se comporte comme un granulat très abrasif lorsqu'il est cristallisé et comme une pâte tenace et collante lorsqu'il est humide. Les meilleurs équipements de transport pneumatique destinés à la transformation du sucre doivent faire appel à des matériaux métallurgiques spécifiques et respecter des tolérances de fabrication extrêmement strictes. Pour trouver le meilleur équipement de transport pneumatique destiné à la transformation du sucre, il faut aller au-delà des dépenses d’investissement initiales et se concentrer sur le coût total de possession, la continuité opérationnelle et la conformité aux normes d’hygiène. Exigez toujours des certifications de qualité alimentaire, une protection robuste des roulements et des revêtements internes à faible frottement pour empêcher l’accumulation de matière.
| Spécifications matérielles | Équipement de série | Équipements Doebritz optimisés | L'avantage de l'ingénierie |
| Matériau du boîtier | Fonte | Acier inoxydable 316L | Empêche la corrosion et la contamination |
| Jeux des rotors | 0,3 mm | 0,1 mm | Élimine les fuites d'air et les pertes de pression |
| Finition de surface | Ra 1.6 | Ra 0,8, poli | Empêche l'accumulation de sucre collant sur les murs |
| Mise en place du roulement | Inboard | Hors-bord | Protège les roulements contre la poussière abrasive de sucre |
| Système de purge des joints | Aucun | Purge d'air continue à 0,5 bar | Permet de maintenir les joints d'étanchéité de l'arbre parfaitement propres |
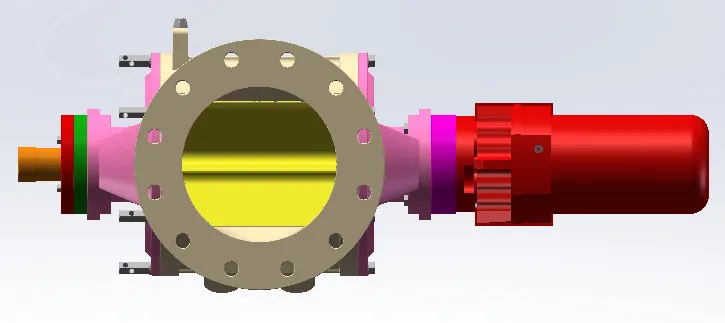
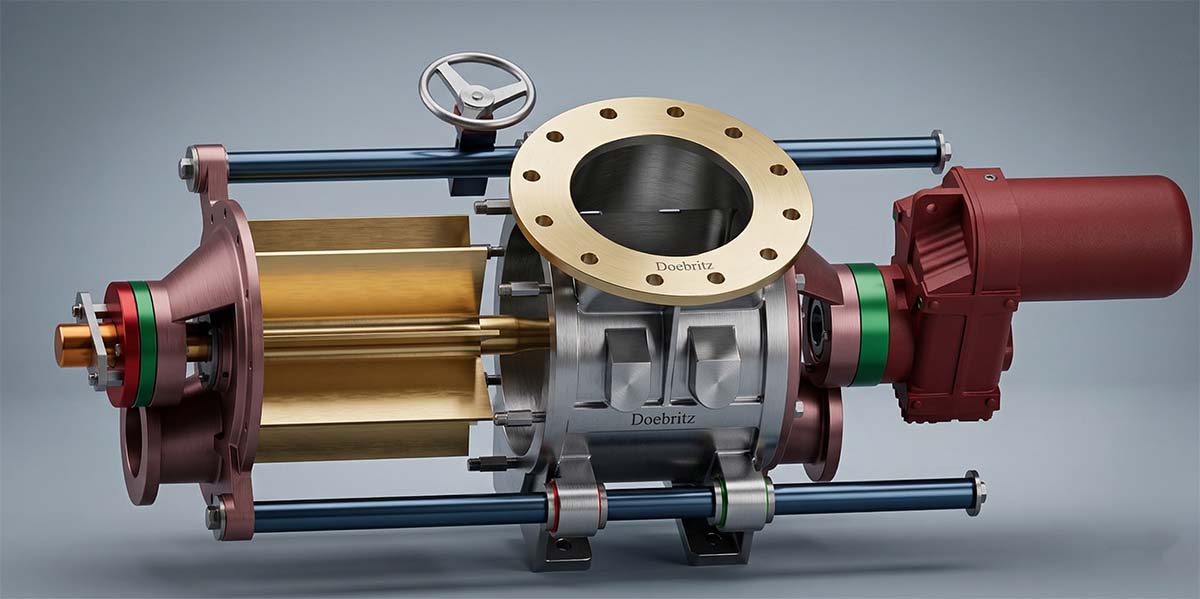
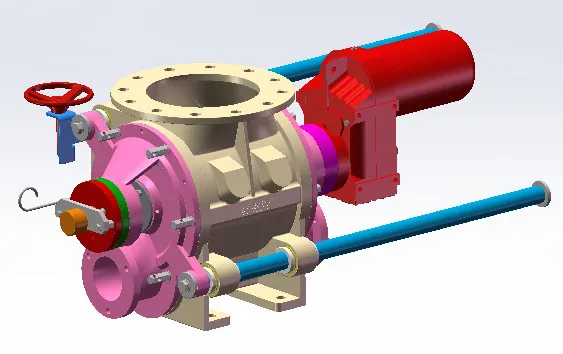
Lorsque vous évaluez une infrastructure de manutention de matériaux en vrac, vous devez examiner de près la vanne rotative avant tout autre composant. La vanne est le cœur du système d’alimentation. Si la finition de la surface interne est trop rugueuse, le sucre formera des ponts et s’agglomérera dans les alvéoles du rotor, réduisant ainsi le rendement volumétrique de la vanne et provoquant des débits d’alimentation irréguliers. En polissant les surfaces internes jusqu’à obtenir un fini miroir et en utilisant des paliers extérieurs, nous garantissons une évacuation complète des alvéoles à chaque tour tout en protégeant les composants mécaniques contre la pénétration de poussière abrasive.
La mise en place d'un processus de transformation du sucre sans temps d'arrêt repose entièrement sur un contrôle rigoureux des paramètres et sur du matériel de précision. La modernisation de vos vannes rotatives et le passage à un système à faible vitesse permettront de préserver l'intégrité de votre produit et de réduire considérablement les coûts de maintenance. Pour bénéficier d'une assistance technique spécialisée, d'un dimensionnement sur mesure des vannes et d'une optimisation du système, contactez notre équipe technique directement à sales@rotaryvalveco.com.