


Bonjour, je suis ingénieur spécialisé chez Doebritz, un fabricant expérimenté de vannes industrielles qui se consacre à la résolution des défis complexes liés à la manutention de matériaux en vrac. Au fil de mes années d’expérience dans ce domaine, j’ai remarqué un problème récurrent qui touche aussi bien les ingénieurs de procédés que les responsables d’usine : la difficulté à déterminer avec précision les dimensions exactes et les paramètres de fonctionnement de leurs vannes rotatives. Lorsque les ingénieurs s’appuient sur des approximations plutôt que sur des calculs mathématiques, cela se traduit souvent par un débit de matière irrégulier, des obstructions importantes dans les canalisations et des opérations de transport inefficaces.
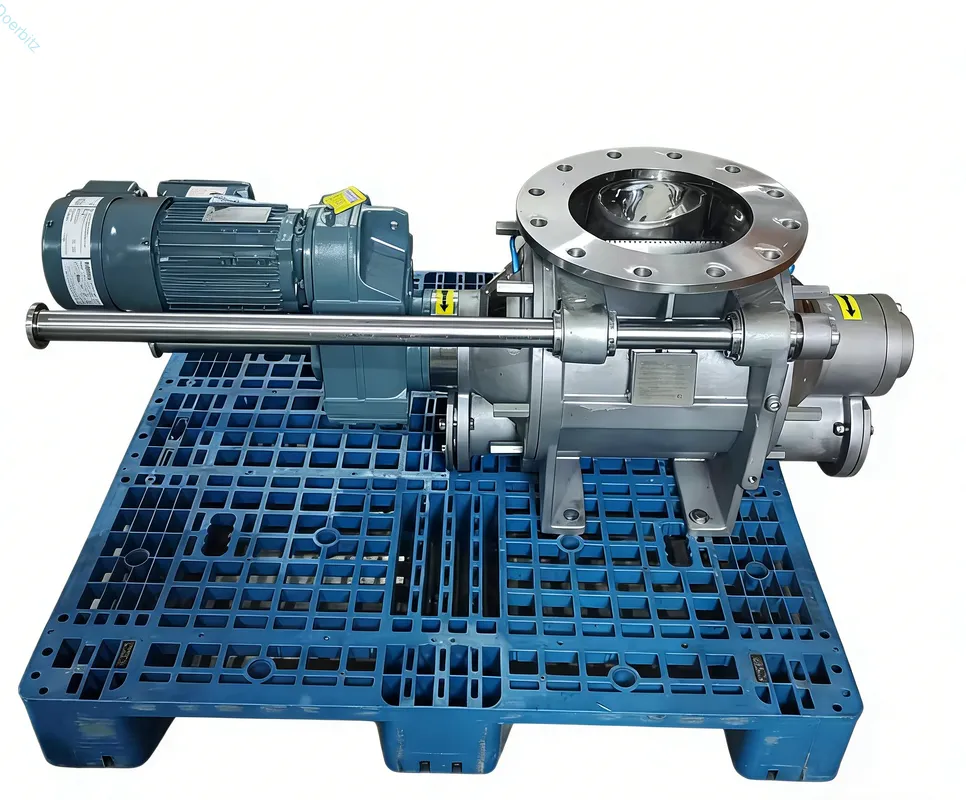
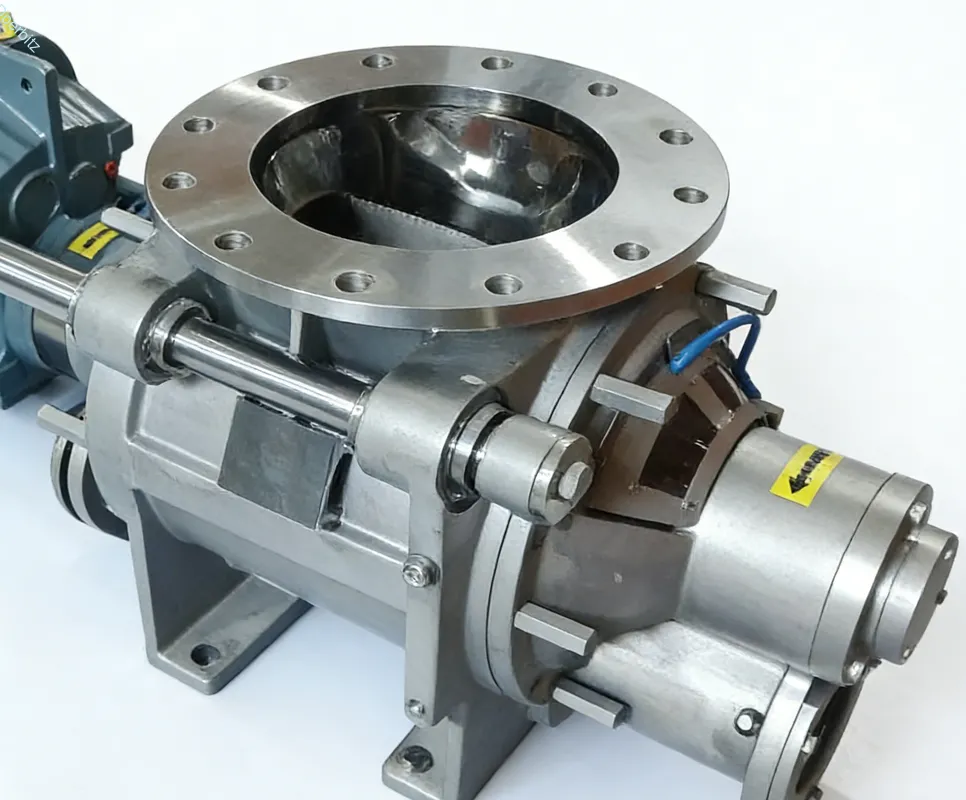
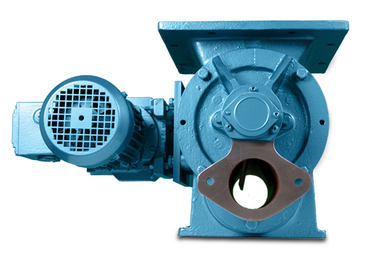
Comprendre précisément comment dimensionner un alimentateur rotatif à sas pour un système de transport pneumatique constitue la base incontournable d’une manutention fiable et continue des matériaux. Dans ce guide complet, je vais vous présenter les principes d’ingénierie fondamentaux que nous utilisons chez Doebritz au quotidien. Nous aborderons tous les aspects, des formules mathématiques de base relatives au débit d'alimentation aux techniques avancées telles que la compensation des fuites, afin de garantir que votre prochain système fonctionne sans faille dès la mise en marche du ventilateur.

Pourquoi est-il essentiel de choisir la bonne taille ?
Un dimensionnement précis permet d'éviter les obstructions catastrophiques des conduites et garantit que votre alimentateur rotatif à sas maintient des limites de pression optimales tout en assurant une alimentation efficace en matière.
De nombreux concepteurs de systèmes se méprennent sur la double fonction de ce composant essentiel. Il ne s’agit pas simplement d’un doseur volumétrique déversant de la poudre dans un tuyau ; il agit comme un joint dynamique crucial entre deux zones de pression différentes. Si vous choisissez un appareil trop petit, vous créez immédiatement un goulot d'étranglement au niveau du produit. Pour compenser la petite taille de la vanne, les opérateurs augmentent inévitablement la vitesse de rotation, ce qui accélère rapidement l'usure des extrémités du rotor et du boîtier, entraînant une défaillance prématurée et d'importantes fuites d'air.
À l’inverse, si vous choisissez une unité trop grande, vous ne vous contentez pas de gaspiller des dépenses d’investissement dans un équipement surdimensionné. Une vanne surdimensionnée nécessite des moteurs d’entraînement plus puissants, occupe davantage d’espace et crée des zones mortes inutiles où la matière peut stagner. Chez Doebritz, notre philosophie d’ingénierie repose sur la précision plutôt que sur les approximations. Nous sommes convaincus que trouver le juste équilibre dimensionnel garantit que le composant fera office de pont parfait entre votre trémie à pression atmosphérique et votre ligne de transport sous pression, en maintenant la stabilité du système sans gaspiller d’air comprimé ni d’énergie mécanique.
Comment calcule-t-on les volumes d'alimentation ?
Nous calculons les volumes d'alimentation en divisant le débit massique requis par la densité apparente du matériau et en appliquant un coefficient de rendement volumétrique spécifique.
Avant même d’ouvrir le catalogue d’un fabricant pour consulter les dimensions des brides, vous devez définir les exigences physiques fondamentales de votre procédé. Vous ne pouvez en aucun cas dimensionner un équipement en vous basant uniquement sur le diamètre de votre conduite de transport. Le calcul commence toujours par le débit souhaité, généralement exprimé en livres par heure ou en kilogrammes par heure. Ces vannes étant des dispositifs volumétriques, elles ne tiennent pas compte de la masse ; elles ne prennent en compte que l’espace physique. Par conséquent, la toute première étape mathématique consiste à convertir votre débit massique en débit volumétrique à l’aide de la densité apparente du matériau spécifique que vous comptez transporter.
Une fois que vous disposez du volume théorique requis par minute ou par heure, vous devez intégrer la réalité dans le calcul. Dans un monde idéal, chaque alvéole du rotor se remplirait entièrement à ras bord de matière avant de pivoter vers le bas. Dans les environnements industriels réels, cela ne se produit jamais. Le produit a besoin de temps pour tomber, l’air doit s’échapper de la cavité et les granulés interagissent entre eux. C’est pourquoi nous devons appliquer un coefficient de rendement volumétrique à nos calculs, afin de nous assurer que les dimensions physiques de l’équipement permettent de s’adapter au comportement réel des solides en chute.
Qu'est-ce que la formule de calcul du diamètre du noyau ?
La formule de base permet de calculer le déplacement théorique en multipliant le volume du rotor par tour par le régime cible et la densité apparente du matériau.
Pour traduire cela en termes concrets, l'équation technique standard que nous utilisons est la suivante : la capacité est égale au volume par tour multiplié par la vitesse, multiplié par la densité, multiplié par le rendement. Examinons un calcul pratique et hypothétique pour illustrer clairement ce processus. Supposons que vous deviez transporter dix mille kilogrammes de granulés de plastique par heure. La masse volumique apparente de ces granulés est de cinq cents kilogrammes par mètre cube. En divisant la masse par la masse volumique, on obtient un débit volumétrique requis de vingt mètres cubes par heure.
Si nous visons une vitesse de rotation prudente de vingt tours par minute, ce qui équivaut à mille deux cents tours par heure, nous divisons les vingt mètres cubes par mille deux cents. Cela nous indique qu'il nous faut un volume minimum absolu de seize virgule six litres par tour. Cependant, nous devons tenir compte de notre rendement. En supposant un rendement de remplissage des poches de 70 % pour ces granulés spécifiques, nous divisons 16,6 par 0,7. Le déplacement final requis s'élève alors à environ 23,7 litres par tour. Fort de ce chiffre précis, vous pouvez désormais choisir en toute confiance le modèle de vanne correspondant parmi notre Doebritz catalogue technique.
Quel est l'impact de la vitesse sur le rendement volumétrique ?
Des vitesses de rotation plus élevées réduisent en réalité le rendement volumétrique, car les alvéoles du rotor disposent de beaucoup moins de temps pour se remplir entièrement de matière en chute.
Un mythe répandu et dangereux dans le secteur de la manutention des matériaux veut que le fait de faire tourner la vanne plus vite entraîne systématiquement un débit proportionnellement plus élevé. Bien que cela puisse sembler logique à première vue, les lois de la physique applicables aux solides en vrac indiquent le contraire. À mesure que le nombre de tours par minute augmente, le laps de temps dont dispose la gravité pour attirer la poudre ou les granulés dans la poche vide du rotor diminue considérablement. À des vitesses excessives, le matériau glisse simplement au-dessus des pales en rotation, ce qui entraîne un phénomène appelé « privation de la poche ».
Ce phénomène est quantifié par le coefficient d'efficacité de remplissage des alvéoles. À une vitesse lente et régulière de dix à quinze tours par minute, ce rendement peut rester aussi élevé que 85 % ou 90 %. Si l'on double cette vitesse pour atteindre trente ou quarante tours par minute, le rendement peut facilement chuter en dessous de 50 %. À Doebritz, nous vous recommandons vivement de dimensionner votre équipement de manière à atteindre la capacité visée tout en fonctionnant dans une plage de vitesse optimale comprise entre quinze et vingt-deux tours par minute. Cette plage garantit une efficacité de remplissage maximale tout en réduisant au strict minimum l'usure mécanique.
Comment calculer la compensation des fuites d'air ?
Nous utilisons la méthode de calcul de la compensation des fuites d'air au niveau du doseur rotatif à sas pour déterminer le volume exact d'air sous haute pression s'échappant vers le haut, ce qui nous permet de choisir un souffleur de plus grande capacité en conséquence.
Chaque fois que vous installez une garniture mécanique rotative au-dessus d’une conduite de transport pneumatique sous pression, une certaine quantité de gaz de transport s’échappe inévitablement vers le haut, dans votre trémie de matière. Ce flux d’air ascendant est communément appelé « air de fuite », et sa gestion constitue l’un des aspects les plus critiques de la conception d’un système de pointe. Cet air emprunte deux voies distinctes. Le premier est la fuite par jeu, c'est-à-dire le gaz à grande vitesse qui s'infiltre à travers les interstices microscopiques entre les extrémités du rotor en rotation et le corps moulé fixe. Le second est la fuite par déplacement, c'est-à-dire le gaz sous pression qui remplit les cavités vides du rotor en fin de cycle et qui est physiquement refoulé vers l'entrée.

Pourquoi les différences de pression provoquent-elles des fuites ?
Des différences de pression plus élevées entraînent un retour accru du gaz de transport à travers les jeux du rotor, ce qui réduit directement le débit descendant de la matière en créant un courant ascendant.
Le principe physique fondamental d'un système pneumatique à pression positive repose sur un ventilateur qui propulse de l'air à travers une canalisation afin d'acheminer le matériau jusqu'à sa destination. Lorsque cet environnement sous pression se trouve directement sous une entrée de matière alimentée par gravité, la pression cherche naturellement le chemin de moindre résistance, c'est-à-dire vers le haut à travers la vanne. À mesure que la pression du système augmente en raison de distances de transport plus longues ou de charges de matière plus lourdes, la vitesse et le volume de l'air s'échappant augmentent de manière exponentielle.
Ce courant ascendant génère une forte force aérodynamique s'opposant à la matière acheminée par gravité qui tente de pénétrer dans les cavités du rotor. Si la différence de pression est suffisamment importante et que l'air qui s'échappe n'est pas correctement maîtrisé, cela provoquera la fluidisation des poudres fines à l'intérieur de la trémie ou la formation de ponts de matériaux cohésifs au niveau du col d'entrée. Dans les deux cas, le matériau cesse complètement de s'écouler vers le bas, ce qui prive la ligne de transport de matière et entraîne un arrêt brutal de votre processus de production.
Comment appliquer ce calcul ?
Nous effectuons ce calcul en estimant le débit total d'air perdu, exprimé en pieds cubes standard par minute, en fonction des jeux et de la pression, puis en ajoutant cette valeur au dimensionnement du ventilateur principal.
Pour appliquer la méthode de calcul de la compensation des fuites d’air du doseur rotatif à sas, il est nécessaire de connaître la pression de service exacte de votre ligne de transport ainsi que la surface totale ouverte des jeux internes. Nous calculons les fuites au niveau des jeux à l'aide d'équations thermodynamiques d'écoulement des fluides, en considérant ces jeux comme des orifices. Nous calculons ensuite les fuites par déplacement en multipliant le volume des poches de retour par le rapport de pression. L'addition de ces deux chiffres nous donne le débit total de fuite.
Une fois que nous disposons de cette valeur précise du débit d'air, nous l'utilisons pour effectuer deux ajustements essentiels au niveau de la conception. Tout d'abord, nous augmentons la puissance du ventilateur de transport principal de cette valeur exacte afin de garantir que la canalisation conserve une vitesse de transport suffisante malgré les pertes. Ensuite, nous concevons des évents dédiés sur le Doebritz boîtier de soupape. Ces orifices de purge spécialement conçus redirigent en toute sécurité le volume calculé d’air de fuite sous haute pression vers un filtre secondaire, éliminant ainsi complètement le courant ascendant au niveau de l’entrée principale de matière et garantissant une alimentation fluide et ininterrompue.
En quoi les matériaux influencent-ils le dimensionnement des composants ?
Les différentes caractéristiques des matériaux, telles que leur abrasivité et leur fluidité, obligent les ingénieurs à ajuster le coefficient de rendement volumétrique et à choisir des jeux de rotor spécifiques.
Les mathématiques théoriques et les calculs d'écoulement des gaz ne vous permettront d'atteindre qu'à mi-chemin la conception d'un système parfait. Les propriétés physiques et chimiques des particules solides que vous manipulez modifieront fondamentalement les performances de l'équipement en conditions réelles. Un calcul qui fonctionne parfaitement pour des grains de blé secs et s'écoulant librement échouera de manière catastrophique s'il est appliqué à de la poudre de dioxyde de titane collante ou à du sable de silice hautement abrasif. Les ingénieurs doivent évaluer avec soin le comportement du matériau afin d'apporter les ajustements essentiels aux dimensions finales des composants.
Et si le matériau est abrasif ?
Pour les matériaux très abrasifs, il est indispensable de choisir une vanne de dimension nettement supérieure afin qu’elle puisse fonctionner à une vitesse bien plus faible, ce qui permet de réduire au minimum les frottements et l’usure des extrémités du rotor.
L'usure par abrasion dépend de la vitesse d'impact et du frottement de glissement. Si vous faites passer un matériau abrasif à travers une petite vanne tournant à trente tours par minute, le raclage constant à grande vitesse détruira les extrémités du rotor et l'alésage du corps de vanne en l'espace de quelques mois. À mesure que les jeux s'élargissent sous l'effet de cette usure, les fuites d'air augmentent considérablement et le rendement du système s'effondre.
Pour remédier à cela, la norme Doebritz L'approche technique consiste à augmenter artificiellement le volume requis par tour. En choisissant une unité nettement plus grande, nous pouvons obtenir exactement le même débit massique tout en réduisant la vitesse de rotation à huit ou dix tours par minute. Cette réduction drastique de la vitesse d'impact prolonge de manière exponentielle la durée de vie de l'équipement. De plus, nous associons cette stratégie de surdimensionnement et de fonctionnement à faible vitesse à des matériaux de construction renforcés, tels que des revêtements en carbure de tungstène ou des alliages moulés spécialement conçus, afin d’assurer une résistance maximale à l’usure par abrasion.
Comment la densité apparente influe-t-elle sur les calculs ?
Les densités apparentes extrêmement faibles ou aérées nécessitent des volumes de rotor nettement plus importants, car le matériau occupe beaucoup plus d'espace physique pour atteindre le même débit massique cible.
La densité d'un matériau n'est pas toujours une valeur fixe. Lorsqu'on a affaire à des poudres fines, il faut distinguer la densité apparente tassée de la densité apparente aérée. Lorsque les poudres fines se trouvent dans une trémie, elles peuvent se tasser. Cependant, lorsqu'elles sont remuées et commencent à s'écouler vers l'entrée, elles entraînent de l'air et s'aèrent, ce qui réduit considérablement leur densité effective.
Si vous basez vos calculs mathématiques sur la densité compactée, vous sous-dimensionnerez inévitablement l’équipement. La poudre aérée nécessitera un volume physique bien plus important à l’intérieur des poches du rotor pour fournir le débit requis en kilogrammes par heure. De plus, les matériaux extrêmement légers sont très sensibles aux courants ascendants dont nous avons parlé précédemment. Ils nécessitent des géométries d’entrée exceptionnellement grandes pour éviter un écoulement en entonnoir et garantir un comportement de débit massique. Il est essentiel de comprendre comment la densité apparente évolue au cours du processus de manutention pour choisir la capacité de déplacement adéquate.
Comment Doebritz a-t-il aidé un client ?
Doebritz a récemment aidé une usine chimique allemande à éliminer de graves obstructions dans ses conduites pneumatiques en redimensionnant sa vanne rotative, dont la taille était insuffisante, et en mettant en place un système adéquat d'évacuation des fuites d'air.
Pour illustrer comment ces concepts théoriques s’appliquent dans la pratique, je souhaite vous faire part d’une récente réussite de notre équipe d’assistance technique. Nous avons été contactés par une usine de traitement chimique située à Munich, en Allemagne, qui rencontrait des arrêts de production récurrents. Cette usine tentait d’alimenter une ligne de transport sous pression positive avec une poudre de polymère très fine et légère. L'usine utilisait un doseur rotatif à sas générique qu'un ancien prestataire avait choisi en se basant uniquement sur le diamètre de la canalisation. L'unité étant nettement sous-dimensionnée par rapport au débit volumétrique requis, les opérateurs de l'usine avaient augmenté la vitesse du moteur d'entraînement jusqu'à trente-cinq tours par minute dans une tentative désespérée d'atteindre leurs quotas de production.
Cette vitesse élevée se traduisait par un rendement de remplissage des poches désastreux, de l’ordre de quarante pour cent. Pire encore, la combinaison d’une vitesse élevée et d’un boîtier non ventilé générait un important volume d’air de fuite. Le gaz de transport sous haute pression s’engouffrait à travers la vanne et fluidisait complètement la poudre de polymère légère contenue dans la trémie conique située au-dessus. Le matériau formait des ponts au niveau de l'entrée, privant totalement la conduite de transport de matière et provoquant des obstructions répétées qui nécessitaient des heures de démontage et de nettoyage.
Notre Doebritz équipe d'ingénieurs Nous sommes intervenus et avons entièrement réévalué le système. Nous avons calculé le volume réel nécessaire en nous basant sur la densité apparente aérée du polymère. Nous avons ensuite appliqué la méthode de calcul de la compensation des fuites d’air au niveau du doseur rotatif à sas afin de déterminer avec précision la quantité d’air qui perturbait le flux. Nous avons recommandé de remplacer le petit dispositif à rotation rapide par un modèle sur mesure, conçu pour un usage intensif, Doebritz une valve dont le volume interne est deux fois plus grand.
Nous avons réglé le nouveau groupe pour qu'il fonctionne à une vitesse modérée et contrôlée de quatorze tours par minute, et avons intégré un système d'aération spécialement conçu pour évacuer en toute sécurité l'air de fuite calculé loin de l'entrée. Dès son installation, la formation de ponts dans la trémie a été entièrement éliminée, les fuites d’air ont été neutralisées et le débit du système de l’installation s’est immédiatement stabilisé ; depuis, aucun blocage n’a été constaté.
Conclusion
Le dimensionnement de cet équipement essentiel repose sur une combinaison précise de formules mathématiques, d’une compensation avancée des fuites et d’une connaissance approfondie de la science des matériaux. Se fier à des approximations ou négliger le rendement volumétrique entraînera inévitablement des obstructions coûteuses des conduites, une usure mécanique excessive et la perturbation des calendriers de production. Parvenir dès le premier essai à l’équilibre dimensionnel parfait permet de réaliser d’énormes économies sur les coûts d’exploitation et d’éviter des problèmes de maintenance sans fin à l’avenir.
Si vous êtes en train de concevoir un nouveau système de transport pneumatique, ou si vous rencontrez des difficultés pour résoudre un goulot d'étranglement particulièrement frustrant dans votre processus actuel, notre équipe d'ingénieurs chez Doebritz est prêt à vous aider. Ne vous battez plus avec un équipement sous-dimensionné et un flux de matière imprévisible. Envoyez-nous directement vos spécifications techniques, vos données de densité apparente et vos exigences en matière de débit à l’adresse suivante : sales@rotaryvalveco.com, et nous vous fournirons un calcul de dimensionnement précis et sur mesure, spécialement conçu pour garantir le bon déroulement de votre processus.