


Hola, soy especialista en ingeniería en Doebritz, un fabricante con amplia experiencia en válvulas industriales dedicado a resolver retos complejos relacionados con la manipulación de materiales a granel. A lo largo de mis años de experiencia en el sector, he observado un problema recurrente que afecta tanto a los ingenieros de procesos como a los directores de planta: la dificultad para determinar con precisión las dimensiones exactas y los parámetros de funcionamiento de sus válvulas rotativas. Cuando los ingenieros se basan en conjeturas en lugar de en cálculos matemáticos, los resultados suelen ser un flujo de material irregular, obstrucciones graves en las tuberías y operaciones de transporte ineficientes.
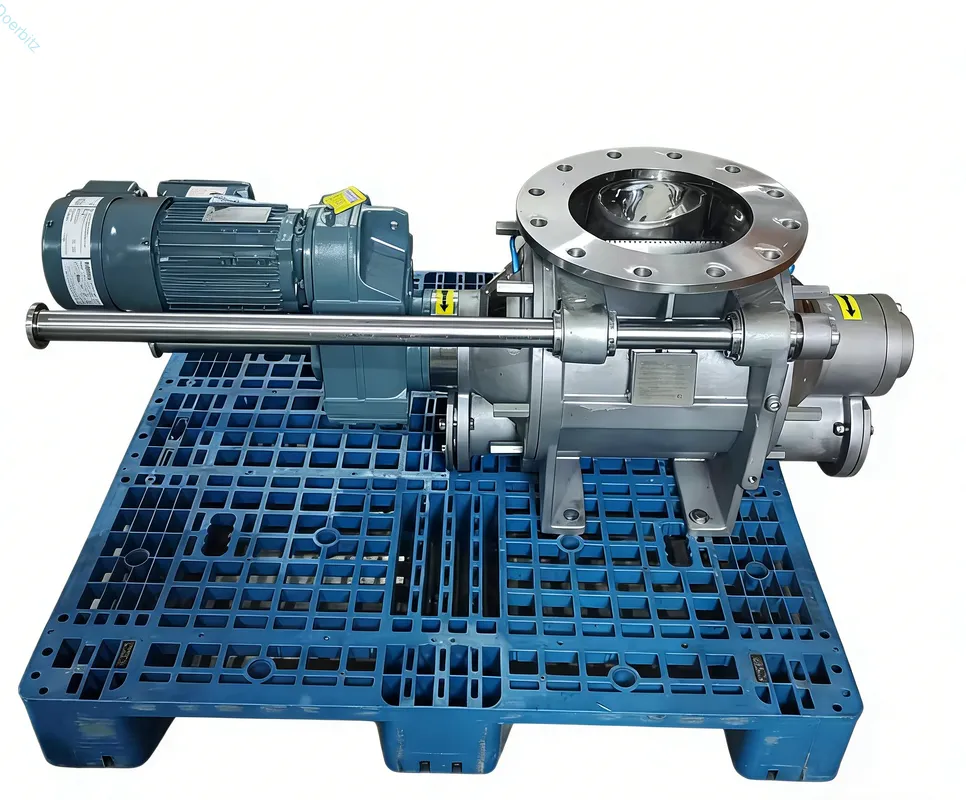
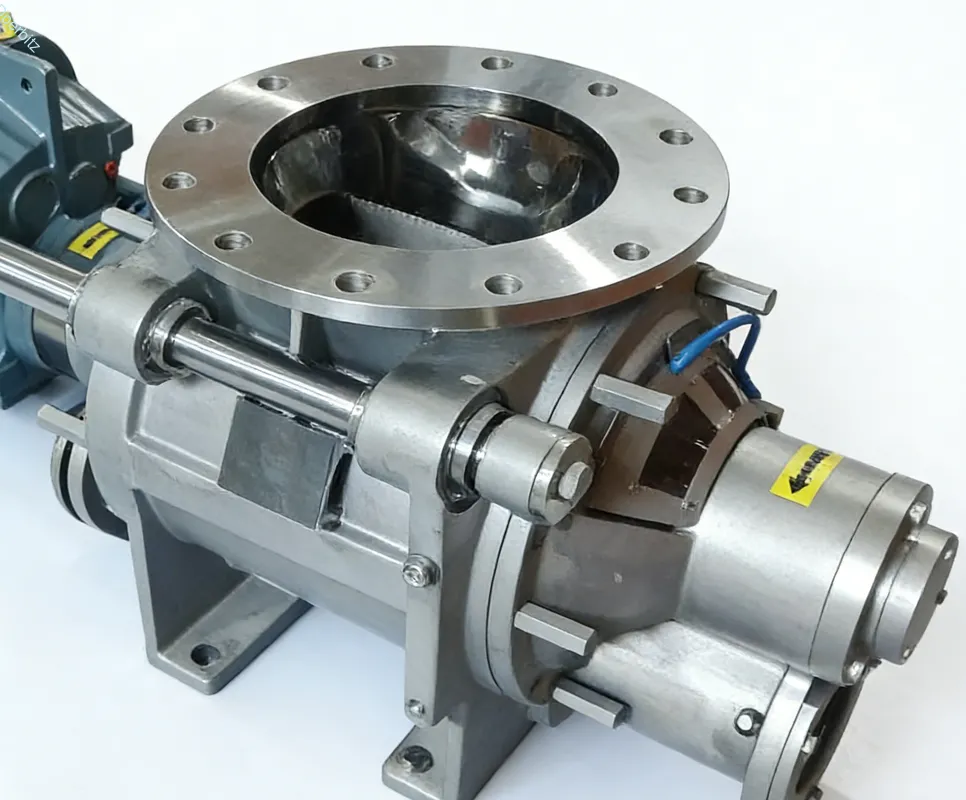
Entender exactamente cómo dimensionar un alimentador rotativo con válvula de aire para un sistema de transporte neumático es la base fundamental para un manejo fiable y continuo del material. En esta guía exhaustiva, te explicaré los principios de ingeniería fundamentales que utilizamos en Doebritz Todos los días. Analizaremos todo, desde las fórmulas matemáticas básicas de la velocidad de alimentación hasta técnicas avanzadas como la compensación de fugas, para garantizar que tu próximo diseño de sistema funcione a la perfección desde el momento en que enciendas el soplador.

¿Por qué es fundamental elegir la talla adecuada?
Una dimensionación precisa evita atascos catastróficos en las tuberías y garantiza que el alimentador rotativo con cámara de aire mantenga unos límites de presión óptimos al tiempo que alimenta el material de forma eficiente.
Muchos diseñadores de sistemas malinterpretan la doble función de este componente esencial. No se trata simplemente de un dosificador volumétrico que vierte polvo en un conducto, sino que actúa como un sellado dinámico fundamental entre dos zonas de presión diferentes. Si se elige una unidad demasiado pequeña, se crea inmediatamente un cuello de botella en el flujo de material. Para compensar el tamaño reducido de la válvula, los operarios se ven obligados a aumentar la velocidad de rotación, lo que acelera rápidamente el desgaste de las puntas del rotor y de la carcasa, provocando fallos prematuros y fugas de aire masivas.
Por el contrario, si se selecciona una unidad excesivamente grande, no solo se está desperdiciando inversión en equipos sobredimensionados. Una válvula sobredimensionada requiere motores de accionamiento más grandes, ocupa más espacio e introduce zonas muertas innecesarias en las que el material puede estancarse. En Doebritz, nuestra filosofía de ingeniería se basa en la precisión, no en las conjeturas. Creemos que encontrar el punto óptimo exacto en cuanto a dimensiones garantiza que el componente actúe como un puente perfecto entre su tolva atmosférica y su línea de transporte presurizada, manteniendo la estabilidad del sistema sin desperdiciar aire comprimido ni energía mecánica.
¿Cómo se calculan los volúmenes de pienso?
Calculamos los volúmenes de alimentación dividiendo el caudal másico requerido entre la densidad aparente del material y aplicando un factor de eficiencia volumétrica específico.
Antes incluso de abrir un catálogo del fabricante para consultar las dimensiones de las bridas, debes establecer los requisitos físicos fundamentales de tu proceso. No puedes dimensionar ningún equipo basándote únicamente en el diámetro de la tubería de transporte. El proceso de cálculo siempre comienza con el caudal objetivo, que suele expresarse en libras por hora o kilogramos por hora. Dado que estas válvulas son dispositivos volumétricos, no tienen en cuenta la masa, sino únicamente el espacio físico. Por lo tanto, el primer paso matemático consiste en convertir el caudal másico en un caudal volumétrico utilizando la densidad aparente del material específico que se pretende transportar.
Una vez que se dispone del volumen teórico necesario por minuto o por hora, hay que tener en cuenta la realidad. En un mundo ideal, cada una de las cavidades del rotor se llenaría por completo hasta el borde con material antes de girar hacia abajo. En entornos industriales reales, esto nunca ocurre. El material necesita tiempo para caer, el aire tiene que escapar de la cavidad y los gránulos interactúan entre sí. Por eso debemos aplicar un multiplicador de eficiencia volumétrica a nuestros cálculos, asegurándonos de que el tamaño físico del equipo pueda adaptarse al comportamiento real de los sólidos en caída.
¿En qué consiste la fórmula para calcular el tamaño del núcleo?
La fórmula básica calcula el desplazamiento teórico multiplicando el volumen del rotor por revolución por las revoluciones por minuto (RPM) deseadas y la densidad aparente del material.
Para expresarlo en términos prácticos, la ecuación de ingeniería estándar que utilizamos es: Capacidad = Volumen por revolución × Velocidad × Densidad × Eficiencia. Veamos un cálculo práctico e hipotético para ilustrar claramente este proceso. Supongamos que necesitas mover diez mil kilogramos de gránulos de plástico por hora. La densidad aparente de estos gránulos es de quinientos kilogramos por metro cúbico. Al dividir la masa entre la densidad, obtenemos un caudal volumétrico necesario de veinte metros cúbicos por hora.
Si nos fijamos como objetivo una velocidad de rotación conservadora de veinte revoluciones por minuto, lo que equivale a mil doscientas revoluciones por hora, dividimos los veinte metros cúbicos entre mil doscientas. Esto nos indica que necesitamos un volumen mínimo absoluto de dieciséis coma seis litros por revolución. Sin embargo, debemos tener en cuenta nuestra eficiencia. Suponiendo una eficiencia de llenado de las cavidades del 70 % para estos gránulos concretos, dividimos 16,6 entre 0,7. El desplazamiento final necesario es de aproximadamente 23,7 litros por revolución. Con esta cifra exacta, ya puedes seleccionar con total confianza el modelo de válvula correspondiente de nuestra Doebritz catálogo técnico.
¿Cómo influye la velocidad en la eficiencia volumétrica?
De hecho, unas velocidades de rotación más altas reducen la eficiencia volumétrica, ya que las cavidades del rotor disponen de mucho menos tiempo para llenarse por completo con el material que cae.
Un mito muy extendido y peligroso en el sector de la manipulación de materiales es que girar la válvula más rápido siempre se traduce en un rendimiento proporcionalmente mayor. Aunque esto pueda parecer lógico a primera vista, las leyes de la física aplicables a los sólidos a granel indican lo contrario. A medida que aumentan las revoluciones por minuto, el intervalo de tiempo en el que la gravedad puede atraer el polvo o los gránulos hacia la cavidad vacía del rotor se reduce drásticamente. A velocidades excesivamente altas, el material simplemente pasa rozando por encima de las palas giratorias, lo que provoca una situación conocida como «falta de alimentación en la cavidad».
Este fenómeno se cuantifica mediante el factor de eficiencia de llenado de los compartimentos. A una velocidad lenta y controlada de entre diez y quince revoluciones por minuto, la eficiencia puede mantenerse en niveles tan altos como el ochenta y cinco o el noventa por ciento. Si se duplica esa velocidad hasta treinta o cuarenta revoluciones por minuto, la eficiencia puede caer fácilmente por debajo del cincuenta por ciento. En Doebritz, recomendamos encarecidamente dimensionar su equipo para alcanzar la capacidad deseada, operando dentro de un rango de velocidad óptimo de entre quince y veintidós revoluciones por minuto. Este rango garantiza la máxima eficiencia de llenado, al tiempo que reduce al mínimo el desgaste mecánico.
¿Cómo se calcula la compensación por fugas de aire?
Utilizamos el método de cálculo de la compensación de fugas de aire del alimentador rotativo con esclusa de aire para determinar el volumen exacto de aire a alta presión que se escapa hacia arriba, lo que nos permite aumentar la potencia del soplador en consecuencia.
Siempre que se coloca un sello mecánico rotativo por encima de una línea de transporte neumático a presión, es inevitable que una cierta cantidad de gas de transporte se escape hacia arriba, hacia la tolva de material. Este flujo de aire ascendente se conoce comúnmente como «aire de fuga», y su gestión es uno de los aspectos más críticos del diseño avanzado de sistemas. Este aire sigue dos trayectorias distintas. La primera es la fuga por holgura, que consiste en el gas a alta velocidad que se cuela a través de los huecos microscópicos entre las puntas del rotor giratorio y la carcasa fija de fundición. La segunda es la fuga por desplazamiento, que consiste en el gas a presión que llena los huecos vacíos del rotor en la parte inferior del ciclo y es transportado físicamente de vuelta hacia la entrada.

¿Por qué la diferencia de presión provoca fugas?
Los diferenciales de presión más elevados hacen que una mayor cantidad de gas de transporte se desplace hacia atrás a través de los huecos del rotor, lo que reduce directamente el caudal descendente de material al generar una corriente ascendente.
Los principios físicos fundamentales de un sistema neumático de presión positiva consisten en que un soplador impulsa aire a través de una tubería para transportar el material hasta su destino. Cuando este entorno presurizado se encuentra directamente debajo de una entrada de material alimentada por gravedad, la presión busca naturalmente el camino de menor resistencia, que es hacia arriba a través de la válvula. A medida que la presión del sistema aumenta debido a distancias de transporte más largas o a cargas de material más pesadas, la velocidad y el volumen del aire que se escapa aumentan exponencialmente.
Esta corriente ascendente genera una fuerte fuerza aerodinámica contraria a la del material que, impulsado por la gravedad, intenta entrar en las cavidades del rotor. Si el diferencial de presión es lo suficientemente alto y el aire que se escapa no se gestiona adecuadamente, provocará que los polvos finos se fluidicen dentro de la tolva o que los materiales cohesivos formen puentes en la garganta de entrada. En cualquiera de los dos casos, el material deja de fluir hacia abajo por completo, lo que priva de material a la línea de transporte y detiene bruscamente el proceso de producción.
¿Cómo se aplica el cálculo?
Realizamos el cálculo estimando el volumen total de aire perdido, expresado en pies cúbicos estándar por minuto, en función de los huecos de holgura y la presión, y luego sumamos este valor al dimensionamiento del ventilador principal.
Para aplicar el método de cálculo de la compensación de fugas de aire del alimentador rotativo con esclusa de aire es necesario conocer la presión de funcionamiento exacta de la línea de transporte y el área total abierta de los huecos internos. Calculamos las fugas por holgura utilizando ecuaciones termodinámicas de flujo de fluidos, tratando los huecos como un orificio. A continuación, calculamos las fugas por desplazamiento multiplicando el volumen de las cavidades de retorno por la relación de presión. La suma de estas dos cifras nos da la tasa de fuga total.
Una vez que disponemos de este valor exacto del caudal de aire, lo utilizamos para realizar dos ajustes fundamentales en el diseño. En primer lugar, aumentamos el tamaño del ventilador de transporte principal en esta cantidad exacta para garantizar que la tubería mantenga una velocidad de transporte adecuada a pesar de las pérdidas. En segundo lugar, diseñamos rejillas de ventilación específicas en el Doebritz carcasa de la válvula. Estos orificios de ventilación, diseñados específicamente, desvían de forma segura el volumen calculado de aire de fuga a alta presión hacia un filtro secundario, eliminando por completo la corriente ascendente de la entrada principal de material y garantizando una alimentación fluida e ininterrumpida.
¿Cómo influyen los materiales en el dimensionamiento de los componentes?
Las diferentes características de los materiales, como la abrasividad y la fluidez, obligan a los ingenieros a ajustar el multiplicador de eficiencia volumétrica y a seleccionar holguras específicas en el rotor.
Las matemáticas teóricas y los cálculos de flujo de gases solo te llevarán hasta la mitad del camino hacia el diseño perfecto de un sistema. Las propiedades físicas y químicas de las partículas sólidas con las que trabajas alterarán de forma fundamental el rendimiento del equipo en la práctica. Un cálculo que funcione a la perfección con granos de trigo secos y de flujo libre fracasará estrepitosamente si se aplica al polvo de dióxido de titanio, que es pegajoso, o a la arena de sílice, que es muy abrasiva. Los ingenieros deben evaluar cuidadosamente el comportamiento del material para realizar ajustes críticos en las dimensiones finales de los componentes.
¿Y si el material es abrasivo?
En el caso de materiales muy abrasivos, es necesario elegir una válvula de un tamaño considerablemente mayor para que pueda funcionar a una velocidad mucho más lenta, minimizando así la fricción y el desgaste de las puntas del rotor.
El desgaste abrasivo depende de la velocidad de impacto y de la fricción por deslizamiento. Si se hace pasar un material abrasivo a través de una válvula pequeña que funciona a treinta revoluciones por minuto, el raspado constante a alta velocidad destruirá las puntas del rotor y el interior del cuerpo de la válvula en cuestión de meses. A medida que las holguras aumentan debido a este desgaste, las fugas de aire se disparan y la eficiencia del sistema se desploma.
Para hacer frente a esto, la norma Doebritz El enfoque técnico consiste en aumentar artificialmente el volumen requerido por revolución. Al especificar una unidad significativamente mayor, podemos alcanzar exactamente el mismo caudal másico al tiempo que reducimos la velocidad de rotación a ocho o diez revoluciones por minuto. Esta drástica reducción de la velocidad de impacto prolonga exponencialmente la vida útil del equipo. Además, combinamos esta estrategia de sobredimensionamiento y funcionamiento lento con materiales de construcción endurecidos, como recubrimientos de carburo de tungsteno o aleaciones de fundición especial, para proporcionar la máxima resistencia frente al desgaste por abrasión.
¿Cómo influye la densidad aparente en los cálculos?
Las densidades aparentes extremadamente ligeras o aireadas requieren volúmenes de rotor considerablemente mayores, ya que el material ocupa mucho más espacio físico para alcanzar el mismo caudal másico deseado.
La densidad de un material no siempre es una cifra fija. Cuando se trata de polvos finos, hay que diferenciar entre la densidad aparente compactada y la densidad aparente aireada. A medida que los polvos finos se acumulan en una tolva, pueden comprimirse. Sin embargo, al agitarse y comenzar a fluir hacia la entrada, incorporan aire y se airean, lo que reduce considerablemente su densidad efectiva.
Si basas tus cálculos matemáticos en la densidad compactada, inevitablemente dimensionarás el equipo por debajo de lo necesario. El polvo aireado requerirá mucho más volumen físico dentro de las cavidades del rotor para alcanzar los kilogramos por hora requeridos. Además, los materiales extremadamente ligeros son muy susceptibles a las corrientes ascendentes que hemos comentado anteriormente. Requieren geometrías de entrada excepcionalmente grandes para evitar el flujo en embudo y garantizar un comportamiento de flujo másico. Reconocer cómo varía la densidad aparente durante el proceso de manipulación es fundamental para seleccionar la capacidad de desplazamiento adecuada.
¿Cómo ayudó Doebritz a un cliente?
Doebritz ha ayudado recientemente a una planta química alemana a eliminar graves obstrucciones en las líneas neumáticas, ajustando el tamaño de su válvula rotativa, que era demasiado pequeña, e implantando un sistema adecuado de purga de fugas de aire.
Para demostrar cómo se aplican estos conceptos teóricos en el mundo real, quiero compartir un caso de éxito reciente de nuestro equipo de asistencia técnica. Nos contactó una planta de procesamiento químico de Múnich, Alemania, que sufría paradas crónicas en la producción. Estaban intentando introducir un polvo de polímero muy fino y ligero en una línea de transporte a presión positiva. La planta utilizaba un alimentador rotativo genérico con esclusa de aire que un contratista anterior había seleccionado basándose únicamente en el diámetro de la tubería. Dado que la unidad era claramente insuficiente para el caudal volumétrico requerido, los operarios de la planta habían aumentado la velocidad del motor de accionamiento hasta treinta y cinco revoluciones por minuto en un intento desesperado por cumplir sus cuotas de producción.
Esta alta velocidad dio lugar a una pésima eficiencia de llenado de las cavidades, de alrededor del cuarenta por ciento. Peor aún, la combinación de la alta velocidad y una carcasa sin ventilación generó un enorme flujo de aire de escape. El gas de transporte a alta presión se precipitó hacia arriba a través de la válvula y fluidificó por completo el polvo de polímero ligero que se encontraba en la tolva cónica situada encima. El material formaba puentes sobre la entrada, lo que privaba por completo de material a la línea de transporte y provocaba obstrucciones repetidas que requerían horas para desmontarlas y limpiarlas.
Nuestro Doebritz equipo de ingeniería Intervinimos y reevaluamos el sistema por completo. Calculamos el requisito volumétrico real basándonos en la densidad aparente aireada del polímero. A continuación, aplicamos el método de cálculo de compensación del aire de fuga del alimentador rotativo con cámara de aire para determinar exactamente cuánto aire estaba interrumpiendo el flujo. Recomendamos sustituir la unidad pequeña y de giro rápido por una de gran resistencia y tamaño a medida Doebritz válvula que cuenta con el doble de volumen interno.
Configuramos la nueva unidad para que funcionara a una velocidad suave y controlada de catorce revoluciones por minuto e integramos un conducto de ventilación diseñado específicamente para desviar de forma segura el aire de fuga calculado lejos de la entrada. Tras la instalación, se eliminó por completo la formación de puentes en la tolva, se neutralizó el aire de escape y el rendimiento del sistema de la instalación se estabilizó de inmediato, sin que se haya producido ni una sola obstrucción desde entonces.
Conclusión
El dimensionamiento de este equipo fundamental es una combinación precisa de fórmulas matemáticas, una compensación avanzada de fugas y un profundo conocimiento de la ciencia de los materiales. Basarse en conjeturas o pasar por alto la eficiencia volumétrica provocará inevitablemente costosas obstrucciones en las tuberías, un desgaste mecánico excesivo y la ruina de los calendarios de producción. Lograr el equilibrio dimensional perfecto a la primera supone un enorme ahorro en costes operativos y evita interminables problemas de mantenimiento en el futuro.
Si actualmente estás diseñando un nuevo sistema de transporte neumático o si te cuesta resolver un frustrante cuello de botella en tu proceso actual, nuestro equipo de ingeniería de Doebritz está dispuesto a ayudarte. Deja de lidiar con equipos de tamaño insuficiente y un flujo de material impredecible. Envíanos directamente tus especificaciones de material, los datos de densidad aparente y los requisitos de rendimiento a sales@rotaryvalveco.com, y te proporcionaremos un cálculo preciso y personalizado de las dimensiones, diseñado específicamente para garantizar que tu proceso funcione sin fallos.