


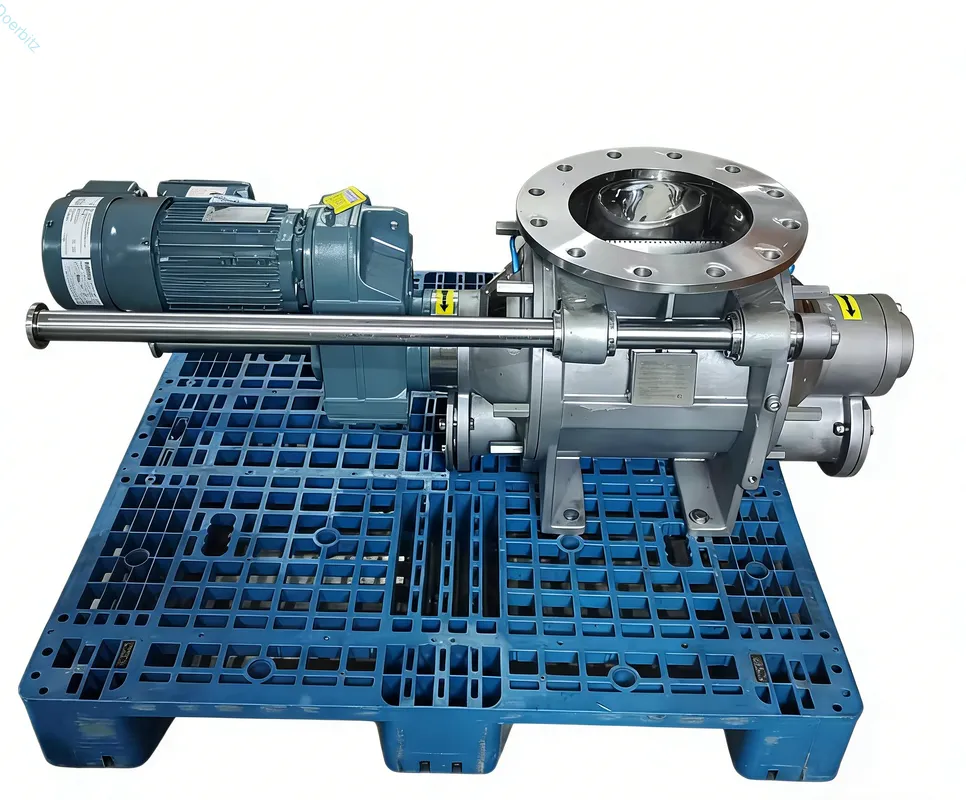
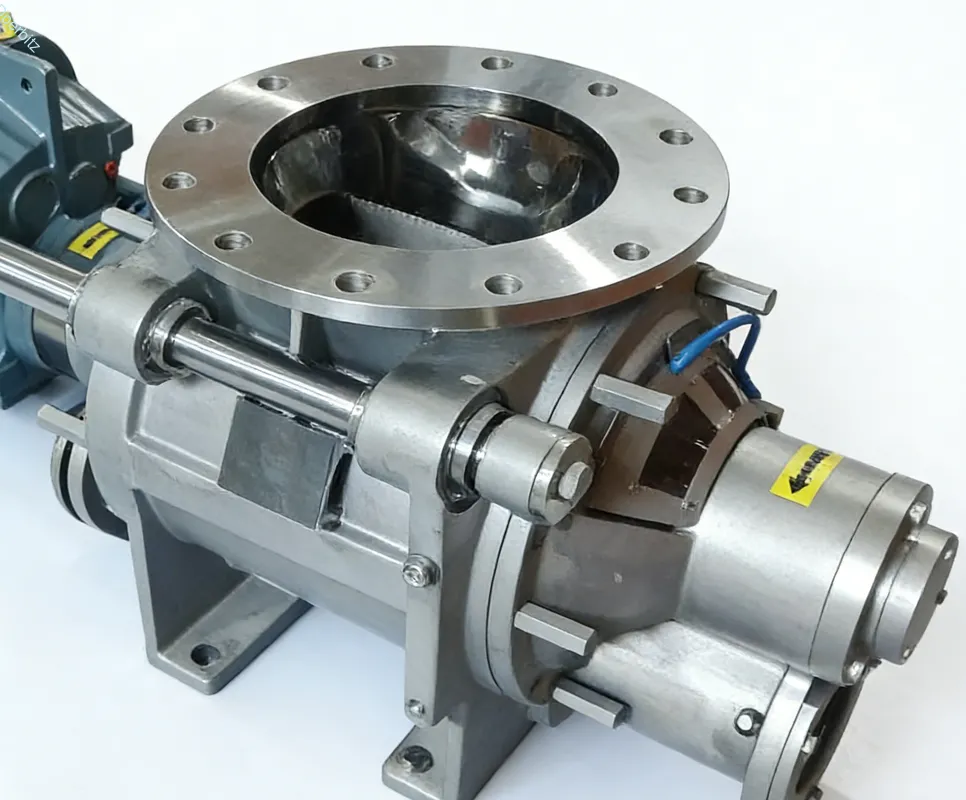
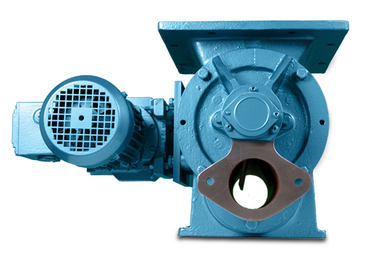
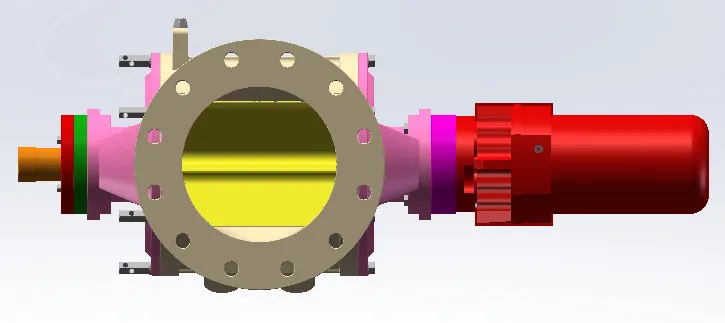
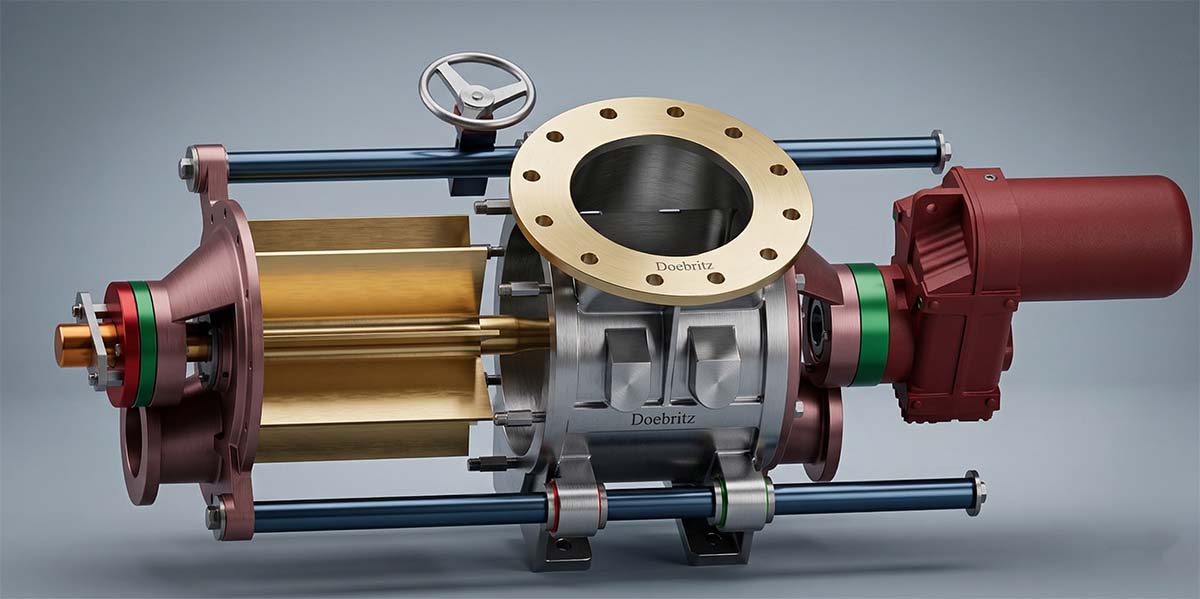
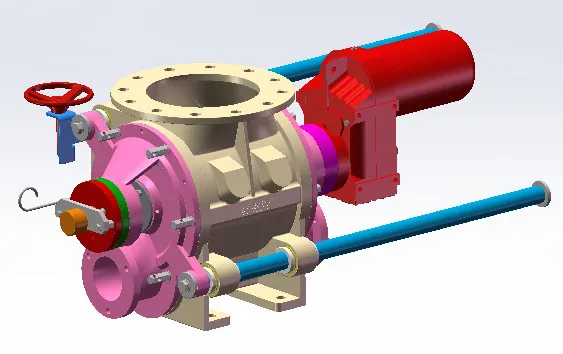
Esta completa guía de dimensionamiento garantiza la eficiencia al adaptar las tolerancias precisas de volumen y holgura del rotor a las características de flujo únicas de sus materiales a granel en forma de polvo fino específicos.
¿Por qué confiar en Doebritz para recibir asesoramiento sobre válvulas?
Puede confiar en Doebritz porque somos fabricantes con amplia experiencia que llevamos décadas diseñando, probando y perfeccionando soluciones para la manipulación de materiales a granel en entornos industriales complejos.
Hola, soy Doebritz, en nombre de nuestro dedicado equipo de fabricación e ingeniería. En el mundo del transporte neumático industrial, existe una gran diferencia entre el diseño teórico y la realidad operativa práctica en la planta de producción. Mi equipo y yo pasamos nuestros días en la planta de producción, en nuestros laboratorios de pruebas y sobre el terreno, en las instalaciones de los clientes. No nos limitamos a vender equipos; mecanizamos los rotores, fundimos las carcasas, especificamos las juntas y solucionamos los complejos fallos aerodinámicos que afectan a los sistemas de manipulación de materiales a granel. A lo largo de décadas, nuestra trayectoria práctica en la fabricación nos ha permitido crear una enorme base de datos interna sobre el comportamiento de los materiales, la dinámica de la presión y las tolerancias mecánicas.
Los clientes acuden constantemente a nosotros con una pregunta recurrente: quieren saber cómo identificar y configurar las mejores válvulas rotativas de esclusa para materiales a granel. Están hartos de los folletos de marketing genéricos que prometen soluciones universales, pero que fracasan estrepitosamente cuando se enfrentan a entornos exigentes. Esta frustración generalizada en el sector me inspiró a alejarme de la mesa de dibujo y escribir esta guía definitiva. Quiero compartir los conocimientos de ingeniería, sin edulcorar ni filtrar, que utilizamos cada día para resolver problemas del mundo real.
Al leer nuestros consejos, obtienes conocimientos derivados de miles de horas de rigurosas pruebas de resistencia realizadas en nuestras instalaciones de laboratorio especializadas, donde sometemos intencionadamente a las válvulas a condiciones extremas hasta que fallan, con el único objetivo de comprender sus límites absolutos. Sabemos exactamente qué ocurre cuando un rotor se atasca, cuando una junta revienta o cuando una línea de transporte se obstruye por completo. Encontrar las mejores válvulas rotativas de esclusa para materiales a granel es un ejercicio de matemáticas precisas e integridad mecánica sin concesiones, y esa es precisamente la perspectiva que aporto a este análisis técnico.

¿Cómo calcular las dimensiones adecuadas de las válvulas?
Para calcular las dimensiones adecuadas de las válvulas, hay que analizar la densidad aparente del material, el caudal requerido y la velocidad óptima del rotor, con el fin de determinar el volumen de desplazamiento exacto que se necesita.
Seleccionar las dimensiones correctas para tu equipo es la base fundamental de la fiabilidad del sistema. Si te equivocas en el dimensionamiento, ni todo el mantenimiento ni las modificaciones posteriores podrán salvar tu proceso. La fórmula matemática fundamental que utilizamos en el departamento de ingeniería es sencilla en teoría: la capacidad es igual al volumen del rotor multiplicado por las revoluciones por minuto (RPM), multiplicado por la eficiencia de llenado de los compartimentos. Sin embargo, aplicar esta fórmula a aplicaciones industriales requiere un profundo conocimiento de la dinámica de fluidos y la ciencia de los materiales.
Cuando se trabaja con áridos gruesos, como la grava o los gránulos de plástico, el dimensionamiento es relativamente sencillo. Estos materiales caen de forma predecible, no retienen aire y llenan las cavidades del rotor con un alto grado de consistencia matemática. El dimensionamiento para polvos finos es radicalmente diferente e infinitamente más complejo. Los polvos finos atrapan aire, se comportan como líquidos en determinadas condiciones y se resisten a la gravedad cuando se ven expuestos a diferencias de presión ascendentes. No basta con consultar una tabla de desplazamiento estándar y elegir un modelo basándose en el volumen teórico.
Para llevar esto a cabo correctamente, primero debes determinar el caudal másico exacto que requiere tu proceso, que suele medirse en libras o kilogramos por hora. A continuación, se divide este caudal másico por la densidad aparente del material para obtener el caudal volumétrico. Una vez que se dispone del caudal volumétrico, se divide por la velocidad objetivo del rotor para determinar el desplazamiento necesario por revolución. Por lo general, recomendamos mantener la velocidad del rotor entre diez y veinte revoluciones por minuto para polvos altamente abrasivos o que se fluidifican con facilidad. Hacer girar el rotor a una velocidad demasiado alta no aumenta linealmente la capacidad; por el contrario, crea una pared centrífuga que impide que el polvo caiga en la cavidad, lo que reduce drásticamente la eficiencia de llenado y provoca un desgaste acelerado de las puntas del rotor.
¿Cómo influye la densidad aparente en el volumen?
La densidad aparente determina directamente el volumen necesario de las cavidades del rotor, ya que los polvos finos más ligeros requieren cavidades significativamente más grandes para alcanzar el mismo caudal másico que los materiales más pesados.
La comprensión de la densidad aparente es el punto en el que fallan la mayoría de los cálculos genéricos de dimensionamiento. En nuestros laboratorios de ensayo, informamos constantemente a los clientes sobre la diferencia fundamental entre la densidad aparente compactada y la densidad aparente aireada. Cuando un polvo fino permanece inalterado en un silo de almacenamiento durante días, se asienta, se desairea y se compacta. Esa es su densidad aparente compactada. Sin embargo, en el momento en que el material es agitado por un activador de silo, descargado a través de una tolva o introducido en una línea de transporte neumático, arrastra aire.
Materiales como la harina de trigo, las cenizas volantes, el negro de humo y la cal hidratada suelen fluidizarse por completo. Cuando se fluidizan, sus partículas se separan y quedan suspendidas en un colchón de aire microscópico. Esto reduce significativamente su densidad aparente efectiva. Por ejemplo, si calculas el volumen necesario del rotor basándote en una densidad compactada de cincuenta libras por pie cúbico, pero el material entra en la válvula en estado aireado a treinta y cinco libras por pie cúbico, tu válvula resultará claramente de tamaño insuficiente. No podrá mover la masa necesaria, lo que creará un cuello de botella que provocará un atasco en toda la línea de producción. Por lo tanto, siempre que consultamos nuestra guía de dimensionamiento de válvulas rotativas de esclusa para materiales a granel en forma de polvo fino, insistimos en calcular el volumen basándonos en la densidad totalmente aireada, para garantizar que las cavidades sean lo suficientemente grandes como para manejar el material esponjoso y más ligero.
¿Por qué son tan importantes las tolerancias de holgura?
Las tolerancias de holgura son fundamentales, ya que evitan que los polvos finos obstruyan el rotor y, al mismo tiempo, minimizan las fugas de aire a través de la válvula.
Una vez calculado el volumen, el diseño mecánico debe centrarse por completo en los huecos microscópicos entre las palas giratorias del rotor y la carcasa fija de fundición. Estos huecos se conocen como tolerancias de holgura. Si la holgura es demasiado amplia, el aire a presión procedente de la línea de transporte situada debajo se precipitará hacia arriba a través de los huecos, impidiendo que el polvo fino descienda. Si el juego es demasiado reducido, las partículas microscópicas de polvo quedarán encajadas entre la punta del rotor y la pared de la carcasa, lo que provocará una fricción enorme, desgaste por fricción y, finalmente, el agarrotamiento de todo el motor de accionamiento.
La expansión térmica añade otra capa de complejidad. Si los polvos finos están calientes —como las cenizas de caldera o los minerales calcinados—, el calor se transfiere al rotor. Dado que el rotor tiene menos masa que la pesada carcasa exterior, se calienta y se expande mucho más rápido. Una válvula mecanizada con holguras estándar para condiciones ambientales se bloqueará por completo a los pocos minutos de introducir un producto caliente. A continuación se muestra una tabla comparativa en formato de texto que recoge las holguras radiales que solemos diseñar en función de las características del material:
| Estado del material | Tamaño en micras | Holgura radial recomendada | Notas de aplicación |
| Estándar grueso | 500 micras | de 0,006 a 0,008 pulgadas | Uso general, a temperatura ambiente |
| Polvo fino | De 50 a 500 micras | De 0,004 a 0,006 pulgadas | Requiere un mecanizado de precisión y evita las fugas de gases de combustión |
| Ultrafino / Fluidizado | < 50 micras | De 0,002 a 0,004 pulgadas | Requiere rodamientos de alta resistencia para evitar la flexión del eje |
| Polvo fino caliente | Variable | Cálculo personalizado | Los socavados del rotor son necesarios para absorber la dilatación térmica |

¿Cómo solucionar las fugas de alta presión?
Estos problemas se solucionan aplicando los procedimientos adecuados para la resolución de problemas de fugas en las válvulas rotativas de esclusa de aire en sistemas de alta presión, lo que implica instalar orificios de ventilación específicos y ajustar las holguras del rotor para controlar la expansión del aire.
Más allá del dimensionamiento inicial, la realidad operativa del transporte neumático plantea el formidable reto de los diferenciales de presión. En un sistema típico de presión positiva, la línea de transporte situada debajo de la válvula funciona a una presión significativamente mayor que la tolva de almacenamiento situada por encima de ella. La naturaleza aborrece el desequilibrio de presión, por lo que el aire de transporte altamente presurizado busca constantemente el camino de menor resistencia, que es hacia arriba, a través de los huecos internos de la válvula.
A la hora de solucionar problemas de fugas en las válvulas rotativas de esclusa de aire en sistemas de alta presión, lo primero que hacemos es examinar el estado físico del rotor y de la carcasa. Los entornos de alta presión agravan considerablemente cualquier holgura existente. Incluso un aumento microscópico de la holgura debido al desgaste por abrasión incrementará exponencialmente el volumen de aire que se escapa hacia arriba. Esta fuga provoca graves ineficiencias en el sistema, obstruyendo los filtros del sistema de captación de polvo y causando la formación de puentes o agujeros en la tolva situada más arriba. Para solucionar esto, no basta con acelerar el rotor. Es necesario gestionar mecánicamente el aire en expansión desviándolo del flujo de producto entrante mediante soluciones de ventilación diseñadas específicamente, y hay que restablecer las tolerancias de mecanizado internas según las especificaciones de fábrica.
¿Qué provoca un retroceso excesivo del aire?
El retroceso excesivo de aire se debe principalmente a un elevado diferencial de presión a ambos lados de la válvula, lo que obliga al aire de transporte a ascender a través de las cavidades vacías del rotor de retorno.
Para dominar realmente la eficiencia del sistema, es necesario comprender la mecánica del aire de fuga. Existen dos vías distintas por las que el aire asciende a través del equipo. La primera es la fuga por holgura, que se produce a través de los huecos físicos entre el rotor y la carcasa. La segunda, y a menudo más problemática, es la fuga por desplazamiento. A medida que el rotor gira y descarga su carga de material en la línea de transporte presurizada, esa cavidad recién vaciada se llena de aire a alta presión. A medida que el rotor continúa su revolución, transporta esta cavidad de aire comprimido de vuelta hacia la entrada.
Cuando esa cavidad gira hacia la zona de baja presión de la tolva de entrada, el aire atrapado se expande violentamente. Esta ráfaga ascendente de aire en expansión es lo que denominamos «retroceso excesivo». Este fenómeno actúa como una pared invisible, impidiendo físicamente que el polvo fino y aireado caiga hacia las cavidades vacías. Esto reduce drásticamente la eficiencia de llenado que calculaste con tanto cuidado durante la fase de dimensionamiento. Si esperabas un llenado de los compartimentos del 80 %, un retroceso severo podría reducirlo al 30 %, privando por completo de material al proceso posterior y provocando que el material se acumule en el equipo anterior.
¿Cómo se puede evitar la fuga de polvo?
Se puede evitar la fuga de polvo seleccionando las juntas de prensaestopas adecuadas, utilizando purgas de aire y asegurándose de que las palas del rotor mantengan unas holguras microscópicas muy precisas.
Para evitar que el polvo se escape a la atmósfera o se infiltre en los rodamientos, es necesario adoptar un enfoque de sellado en varias fases. Los pasos prácticos para la resolución de problemas siempre comienzan por los sellos del eje. Los casquillos de empaquetadura de teflón estándar son suficientes para aplicaciones básicas, pero cuando se trata de polvos finos y abrasivos bajo presión, se degradan rápidamente. Recomendamos encarecidamente pasar a utilizar anillos de linterna con purga de aire activa. Al inyectar aire comprimido limpio y seco en la cavidad del sello a una presión ligeramente superior a la presión interna de transporte, se crea una barrera aerodinámica que aleja físicamente las partículas de polvo del material de empaquetadura sensible y de los cojinetes.
Además, debe inspeccionar periódicamente las puntas del rotor para detectar desgaste por abrasión. Ni siquiera las juntas más resistentes pueden compensar un rotor que haya perdido su integridad dimensional. La aplicación de estrictos programas de mantenimiento periódico para supervisar las caídas de presión internas en la válvula le proporcionará señales de alerta tempranas de desgaste antes de que se produzca una fuga catastrófica. Al abordar la resolución de problemas de fugas en válvulas rotativas de esclusa en sistemas de alta presión, mida siempre las holguras radiales y axiales con galgas de espesor durante los periodos de parada. Si las holguras superan las tolerancias recomendadas, es necesario extraer el rotor, reforzarlo con varilla de soldadura endurecida y volver a mecanizarlo según las especificaciones originales para detener la fuga sistémica.
¿Cómo resolvió Doebritz los problemas de los clientes?
Resolvimos los graves atascos en el sistema de transporte neumático del cliente reevaluando sus cálculos de dimensionamiento y diseñando a medida un rotor con tolerancias más ajustadas, concebido específicamente para el polvo de cemento abrasivo.
Para ilustrar lo fundamentales que son estos principios de ingeniería, quiero compartir un informe de campo concreto sobre una intervención reciente. Nos contactó una importante planta de fabricación de cemento situada en Múnich, Alemania. Estaban sufriendo fugas masivas y catastróficas, así como atascos constantes de material en su línea de transporte neumático a alta presión. El sistema se encargaba de transportar polvo de horno ultrafino, un material notoriamente difícil que es muy abrasivo, totalmente fluidizable y propenso a compactarse cuando se ve sometido a humedad o presión mecánica.
El director de la planta estaba frustrado más allá de lo que las palabras pueden expresar. Sus técnicos de mantenimiento tenían que desmontar el equipo cada tres días para eliminar obstrucciones sólidas, lo que provocaba tiempos de inactividad inaceptables y enormes pérdidas de ingresos. Yo mismo volé a Múnich con nuestro equipo principal de asistencia técnica de Doebritz para diagnosticar la situación sobre el terreno. Al inspeccionar la instalación, la causa raíz se hizo evidente de forma flagrante. Su anterior proveedor se había limitado a fijarse en las toneladas por hora requeridas y había utilizado una tabla de dimensionamiento genérica y estándar para seleccionar el equipo. Ignoró por completo el estado altamente aireado del polvo de cemento ultrafino y no tuvo en cuenta la enorme diferencia de presión de doce PSI en la línea de transporte.
Dado que la válvula era de un tamaño insuficiente para el volumen aireado, los operarios de la planta habían aumentado la velocidad del rotor hasta treinta y cinco RPM en un intento desesperado por cumplir con las cuotas de producción. Esta alta velocidad, combinada con el diferencial de doce PSI, provocó un torbellino de retroceso por desplazamiento. El polvo ultrafino era impulsado con fuerza de vuelta hacia el silo, lo que provocaba graves fenómenos de puenteo. Además, las puntas del rotor, fabricadas en acero al carbono estándar, habían quedado destrozadas por el polvo abrasivo en cuestión de semanas, lo que amplió las holguras hasta casi un octavo de pulgada y provocó fugas masivas por las mismas.
Detuvimos inmediatamente el enfoque que estaban siguiendo y volvimos a empezar desde cero. Recalculamos el desplazamiento necesario utilizando nuestra guía propia para el dimensionamiento de válvulas rotativas de esclusa de aire destinadas a materiales a granel en forma de polvo fino. Determinamos que necesitaban una carcasa considerablemente más grande que funcionara a una velocidad lenta y metódica de doce RPM, para dar tiempo al polvo aireado a asentarse en los compartimentos.
Para contrarrestar el intenso diferencial de presión, diseñamos a medida una válvula Doebritz que incorpora un orificio de ventilación específico en el cuerpo. Este orificio se mecanizó estratégicamente en el lateral de la carcasa para purgar el aire de desplazamiento a alta presión antes de que la cavidad vacía llegara a la entrada de material, eliminando por completo el efecto de retroceso. Por último, para hacer frente a la abrasión extrema, mejoramos las puntas del rotor con una aleación de acero endurecido especial, mecanizada con precisión con una tolerancia ultraprecisa de 0,003 pulgadas.
El resultado fue inmediato y transformador. Al reiniciar la línea, no se observó ninguna fuga visible ni retroceso hacia la tolva. La presión del sistema se estabilizó por completo y la planta registró un aumento del treinta por ciento en la eficiencia global de producción, ya que las cavidades del rotor por fin se llenaban hasta su capacidad calculada. Este caso práctico de Múnich es una prueba fehaciente de que no se puede hacer trampa con las leyes de la física en el manejo de materiales a granel.
¿Cómo podemos ayudarte con tu proyecto?
Podemos ayudarle en su proyecto ofreciéndole asistencia técnica a medida, fabricación de válvulas a medida y un servicio específico de resolución de problemas para garantizar que la manipulación de sus materiales a granel se desarrolle sin contratiempos.
Encontrar las mejores válvulas rotativas de cierre hermético para materiales a granel nunca consiste simplemente en comprar un componente estándar de un catálogo. Se trata de realizar un cálculo matemático exhaustivo y preciso, comprender el comportamiento microscópico de sus polvos específicos y anticiparse a las duras realidades de las diferencias de presión operativas. Tal y como he detallado a lo largo de esta guía, ignorar la aireación, la expansión térmica o la dinámica de retroceso de aire conducirá inevitablemente a fallos sistémicos, costosos paros de producción y un sinfín de problemas de mantenimiento.
En Doebritz, nuestra filosofía fundamental se basa en la excelencia en ingeniería y en el establecimiento de colaboraciones técnicas a largo plazo, más allá de una simple venta rápida. Queremos asegurarnos de que cada equipo que fabricamos se adapte perfectamente a las exigencias aerodinámicas y mecánicas exactas de sus instalaciones. Nos enorgullece enormemente nuestra capacidad para diagnosticar problemas complejos de flujo y diseñar soluciones a medida que superan en durabilidad y rendimiento a las ofertas estándar del sector.
Si actualmente te enfrentas a cálculos de dimensionamiento impredecibles, fallos crónicos en los cojinetes o fugas graves en tus sistemas neumáticos, no tienes por qué lidiar con estos problemas tú solo. Te invito a que te pongas en contacto directamente con nuestro equipo de ingeniería. Reúne las especificaciones de tus materiales, las densidades aparentes y los parámetros de presión de tu sistema, y envíalos por correo electrónico a sales@rotaryvalveco.com. Analizaremos sus datos, aplicaremos nuestras metodologías de dimensionamiento de probada eficacia y le ofreceremos un asesoramiento personalizado para que su sistema de manipulación de materiales a granel funcione a la perfección de una vez por todas.