


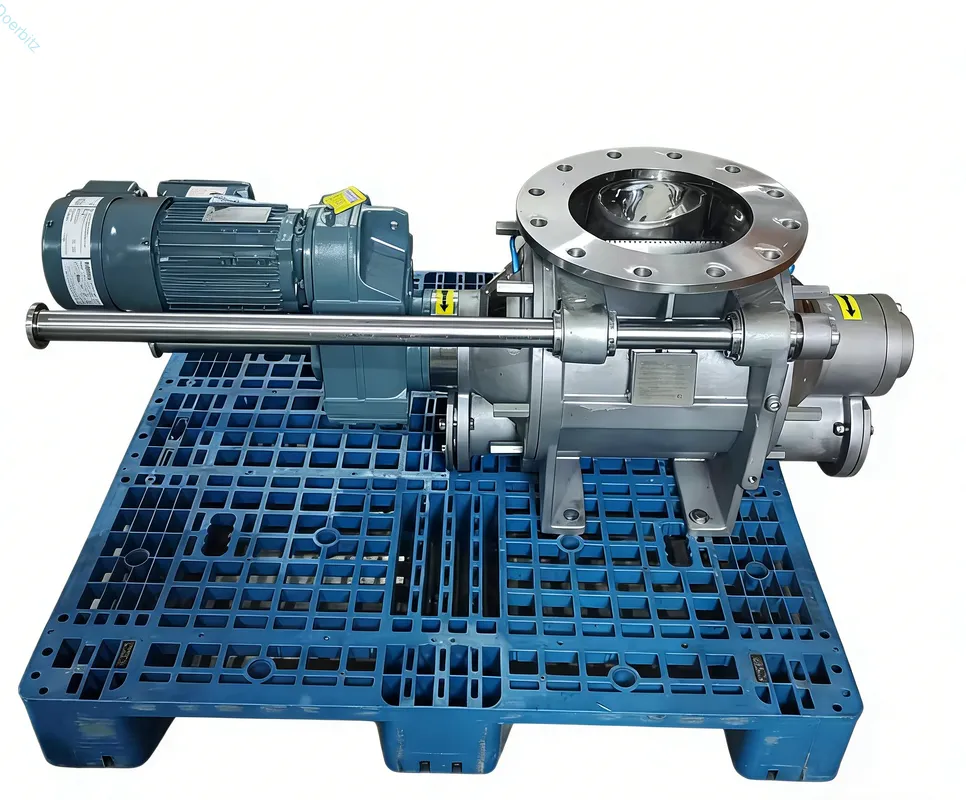
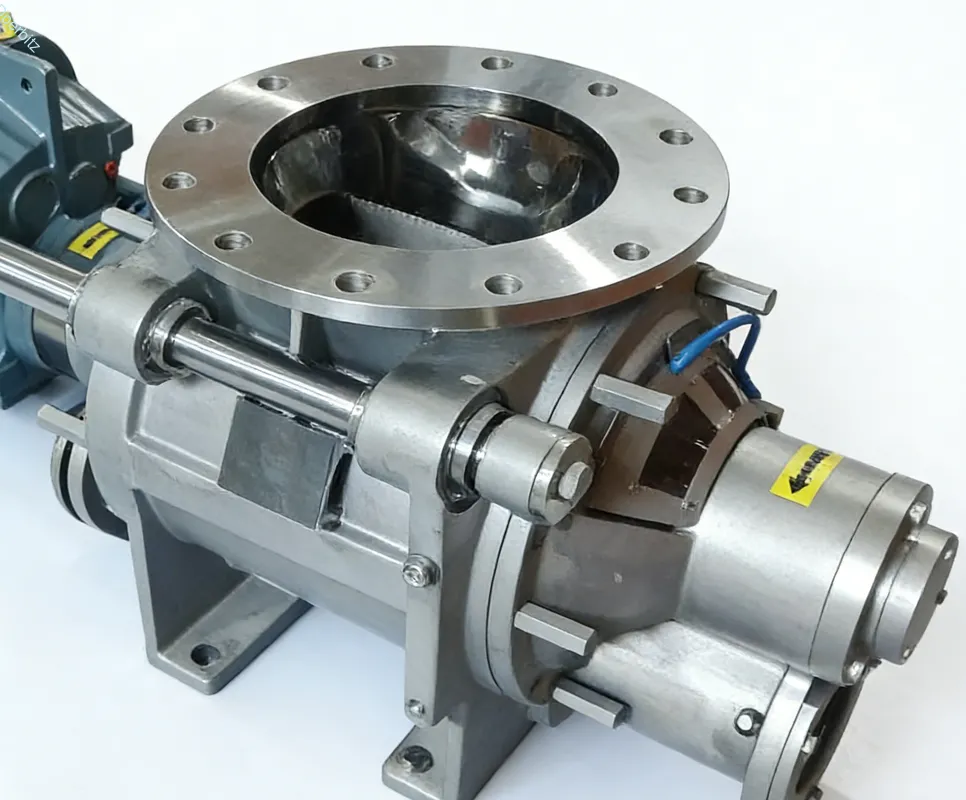
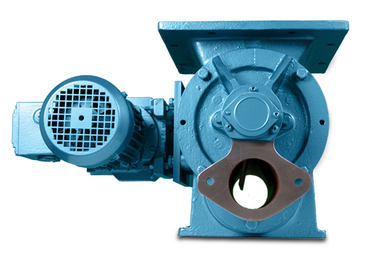
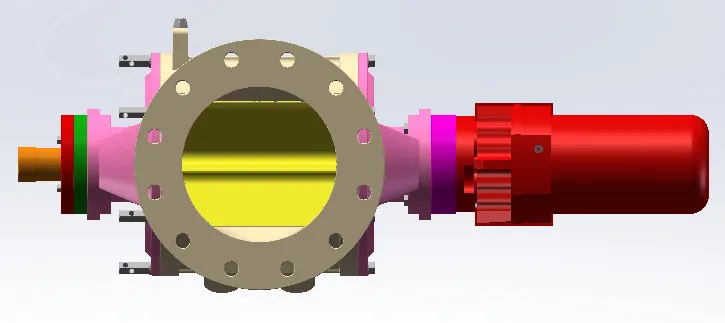
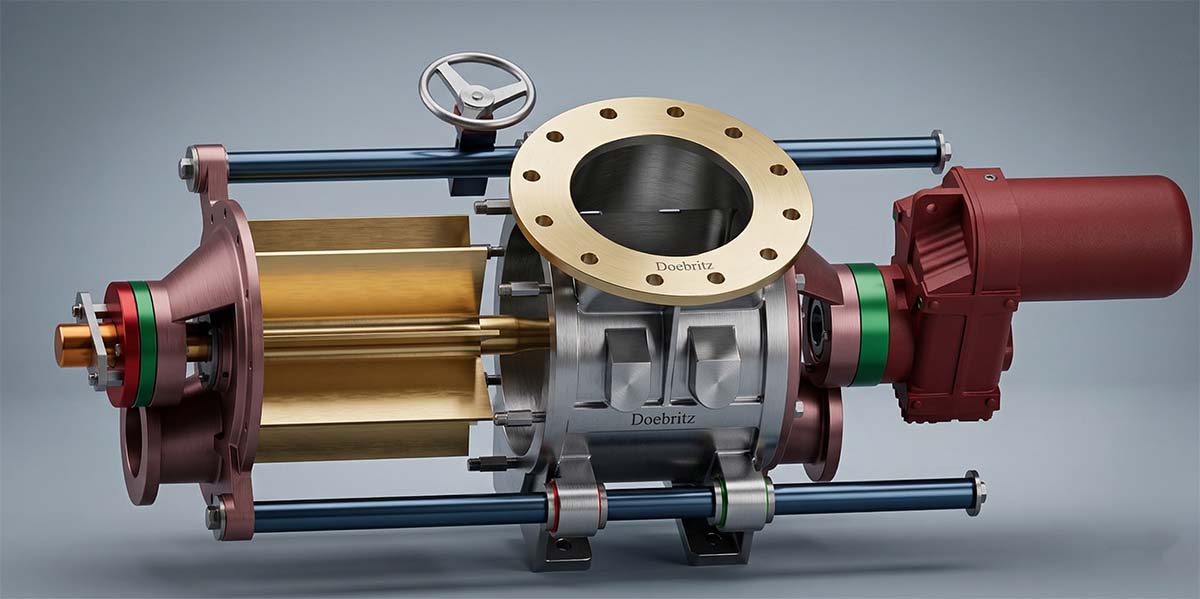
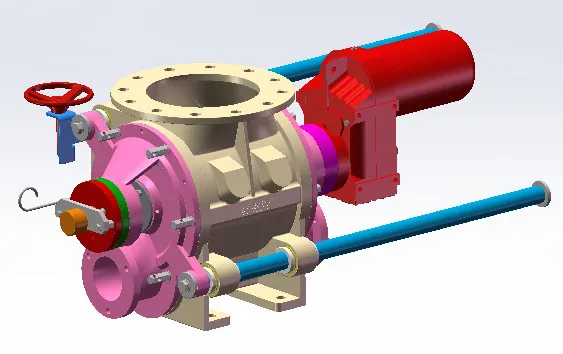
Como Doebritz, como fabricantes profesionales de válvulas rotativas para la manipulación de polvos, vemos con frecuencia cómo los ingenieros de planta y los responsables de mantenimiento se enfrentan a fuertes caídas de presión, obstrucciones inesperadas en las líneas de transporte y la degradación del producto. Estos problemas operativos suelen deberse a fugas de gas a presión hacia atrás a través del equipo de alimentación, lo que altera gravemente todo el flujo de producción de material a granel y detiene la producción de la planta.
Para evitar las fugas de aire por soplado a través de las válvulas rotativas en el transporte neumático, es necesario ajustar con precisión el juego entre el rotor y la carcasa, instalar sistemas de ventilación activos y realizar cálculos precisos de la capacidad volumétrica. Cuando estos elementos mecánicos y matemáticos se combinan adecuadamente, el gas de transporte permanece en la tubería, donde debe estar, lo que garantiza una transferencia fluida del material desde la tolva a la línea presurizada.
En este tutorial paso a paso, compartimos nuestra experiencia en fabricación para ayudarte a diagnosticar las vías de fuga, realizar los cálculos de dimensionamiento adecuados y aplicar soluciones mecánicas probadas para estabilizar tu sistema. Si sigues nuestras directrices operativas, podrás identificar de inmediato las causas fundamentales de la pérdida de presión y aplicar soluciones específicas para que tus líneas de manipulación de polvo funcionen con la máxima eficiencia.
¿Por qué se producen las fugas de aire?
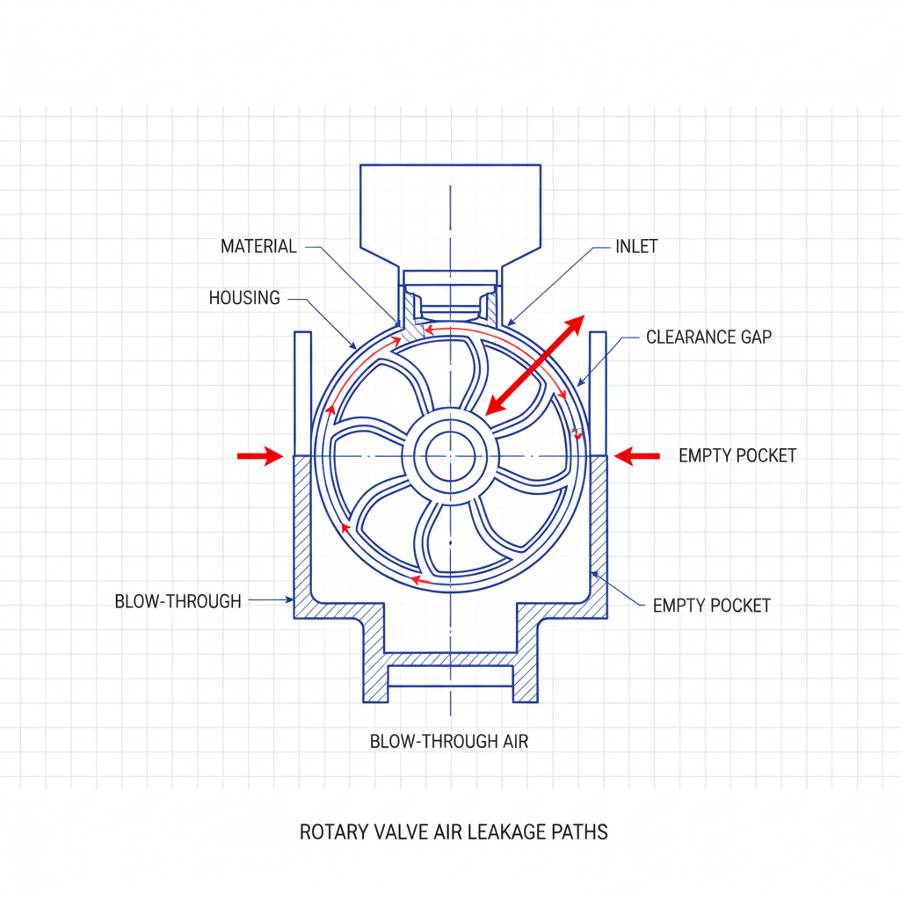
Las fugas de aire se producen porque el gas de transporte a alta presión tiende naturalmente a abrirse paso hacia arriba a través de los huecos del rotor y de las cavidades vacías del rotor de retorno.
Cuando el material a granel cae en la línea de transporte neumático, el gas a alta presión situado debajo busca la vía de menor resistencia, que suele ser directamente hacia arriba, hacia la tolva de alimentación situada aguas arriba. Esta ráfaga de aire ascendente restringe el flujo descendente del polvo, lo que provoca la formación de puentes y caudales de alimentación irregulares.
Para diagnosticar correctamente el problema, debemos diferenciar entre las dos causas mecánicas distintas de este flujo de gas ascendente. La fuga por desplazamiento se produce cuando el aire a presión llena los huecos vacíos del rotor en la parte inferior de la carcasa y vuelve a subir hacia la parte superior a medida que gira el rotor. La fuga por holgura se produce cuando el aire se escapa a través de los minúsculos huecos microscópicos que hay entre las puntas del rotor en movimiento y la carcasa fija de la válvula.
Para minimizar esta migración ascendente de gas, se requieren tolerancias de mecanizado específicas y parámetros operativos estrictos. Si los huecos son demasiado amplios o si las cavidades tienen un volumen vacío excesivo, el sistema no podrá, inevitablemente, mantener la presión de transporte.
Como práctica habitual en el sector, siempre recomendamos establecer un valor de referencia de la presión antes de diagnosticar el desgaste de las holguras. Es necesario medir la presión diferencial a través de la válvula mientras el sistema funciona en vacío, lo que proporciona un punto de referencia numérico claro con el que comparar el desgaste futuro.
¿Cómo se calcula el tamaño de una válvula?
Un cálculo preciso del dimensionamiento de la válvula rotativa de soplado para la manipulación de material a granel evita la sobrepresurización y reduce al mínimo los espacios vacíos en los que queda atrapado el aire.
Las válvulas de tamaño excesivo tienen un volumen interno vacío demasiado grande, lo que aumenta drásticamente las fugas por desplazamiento, ya que las grandes cavidades vacías devuelven el aire a presión a la tolva. Por el contrario, las válvulas de tamaño insuficiente deben funcionar a revoluciones por minuto (RPM) excesivamente altas para satisfacer las exigencias de producción, lo que provoca un rápido desgaste de las puntas del rotor y agrava las fugas por holgura.
Las estimaciones incorrectas de la capacidad provocan una baja eficiencia de llenado, lo que obliga a la maquinaria a trabajar más intensamente y a perder presión neumática. Para solucionar esto, debes calcular las dimensiones exactas necesarias para tu flujo de material específico utilizando un enfoque matemático estructurado.
Paso 1: Determina la densidad aparente exacta de tu material en su estado aireado. No utilices la densidad compactada, ya que el polvo se comporta de forma diferente al caer en el rotor. Utiliza un vaso medidor de un litro y una báscula industrial para obtener una lectura precisa en kilogramos por litro.
Paso 2: Define el caudal másico necesario para tu línea de producción. Por ejemplo, ten en cuenta si tu sistema requiere transportar 5.000 kilogramos por hora para alimentar los silos de envasado situados más adelante en la línea.
Paso 3: Calcula el caudal volumétrico deseado dividiendo el caudal másico por la densidad aparente. Si la densidad es de 0,5 kilogramos por litro, los 5.000 kilogramos que necesitas equivalen a un caudal volumétrico de 10.000 litros por hora.
Paso 4: Aplica un factor de eficiencia de llenado a tu caudal volumétrico. Para la mayoría de los polvos industriales, aplicamos un índice de eficiencia de entre 70% y 80%, lo que significa que la cavidad nunca se llena por completo de material. Divida sus 10 000 litros entre 0,70 para obtener el volumen real necesario del rotor, que es de 14 285 litros por hora.
Nunca des por sentado que se produce un llenado de cavidades 100% al calcular el dimensionamiento de la válvula rotativa de soplado para la manipulación de materiales a granel; calcula siempre en función de la fluidez específica del polvo. El uso de una fórmula realista garantiza que se seleccione el volumen exacto del rotor necesario para minimizar las cavidades de aire vacías.
¿Qué es el factor de densidad?
El factor de densidad es el peso medido de un polvo concreto por metro cúbico en condiciones de flujo dinámico.
Las mediciones de densidad aparente estática suelen ser engañosas, ya que los polvos se airean y se expanden al pasar por tolvas y válvulas. Para medir con precisión la densidad aparente dinámica, hay que pesar una muestra de un litro del polvo inmediatamente después de haberlo vertido o agitado, sin sacudir ni dejar que se asiente el recipiente. Esta medición dinámica proporciona información directa para el cálculo del dimensionamiento de la válvula rotativa de soplado en la manipulación de materiales a granel, lo que garantiza que las cavidades del rotor se dimensionen en función del comportamiento real del material durante la producción, en lugar de cómo se comporta en un vaso de precipitados de laboratorio.
¿Cómo se determina la eficiencia de llenado?
La eficiencia de llenado se determina evaluando el tamaño de las partículas, el contenido de humedad y la velocidad de rotación del rotor.
Los materiales granulares secos y de flujo libre que se transportan a bajas velocidades pueden alcanzar una eficiencia de llenado de hasta 80%. Los polvos cohesivos, pegajosos o muy aireados que se transportan a altas velocidades de rotación podrían alcanzar únicamente una eficiencia de llenado de 60%. Recomendamos consultar una tabla de pruebas de materiales para asignar el porcentaje correcto antes de formalizar cualquier compra de equipos. Si se maneja harina estándar o cemento seco a 15 RPM, una eficiencia de llenado del 70% constituye una referencia fiable para los cálculos matemáticos, con el fin de evitar errores de dimensionamiento.
¿Cómo evitar las fugas en el sistema?
Evitamos las fugas en el sistema instalando mecanismos de ventilación activa, ajustando las holguras del rotor y sustituyendo las juntas de las puntas por otras resistentes al desgaste.
Los sistemas actuales suelen adolecer de un soplado de aire hacia arriba, lo que detiene el flujo de material y provoca graves formaciones de puentes en la tolva de alimentación. Este fallo mecánico suele deberse al desgaste interno a lo largo del tiempo o a un diseño inadecuado del sistema, incapaz de soportar la presión actual de la línea neumática.
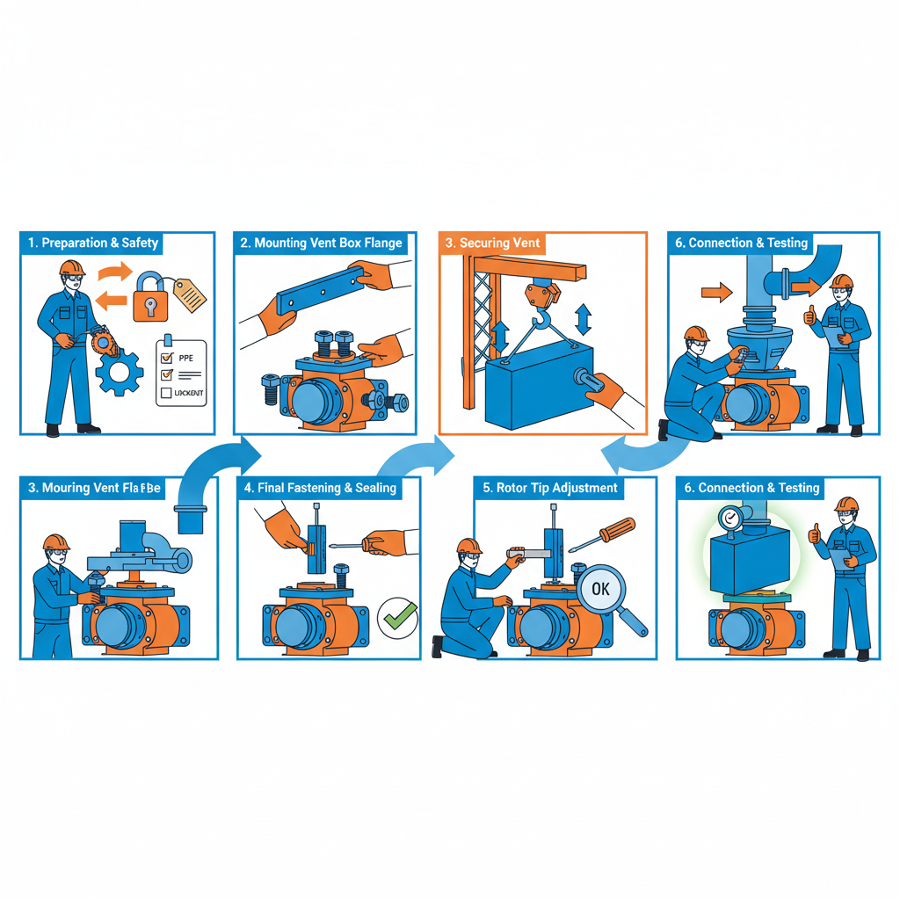
Para restablecer el funcionamiento del sistema, sigue este tutorial técnico operativo con el fin de eliminar las fugas y estabilizar tu línea de transporte.
Paso 1: Mide las holguras internas. Desconecta la alimentación del equipo y coloca una etiqueta de advertencia en el panel de control. Retira la placa de inspección lateral. Utilice una galga de espesores estándar para medir el espacio entre la punta del rotor y la pared de la carcasa en la parte superior, inferior y ambos lados. Si el espacio supera los 0,20 mm en el caso de polvos finos, es necesario intervenir mecánicamente de inmediato.
Paso 2: Instala una caja de ventilación específica. Si la fuga por desplazamiento es elevada, desvía el aire a alta presión desplazado lejos de la entrada de material. Atornilla una tolva de ventilación específica directamente sobre el lado de retorno de la válvula, conectándola a una bolsa filtrante independiente o a un sistema centralizado de recogida de polvo para liberar de forma segura el aire atrapado sin que el polvo se disperse por la sala.
Paso 3: Actualiza las puntas del rotor. Retira el rotor de acero de serie y sustituye las puntas por otras de poliuretano, teflón o de acero endurecido ajustables. Con una llave dinamométrica, ajusta estas nuevas puntas hacia fuera hasta que el espacio libre se reduzca exactamente a 0,10 mm, sellando por completo la vía de fuga antes de apretar las tuercas de bloqueo.
Calibra periódicamente el filtro de ventilación para asegurarte de que no esté obstruido por el polvo, ya que una salida de aire bloqueada hará que el aire vuelva directamente al flujo principal del producto.
En Doebritz, recientemente hemos ayudado a un cliente de Alemania del sector del cemento que trabaja con cenizas volantes altamente abrasivas. Se enfrentaban a graves atascos en la línea de transporte a una presión de 0,8 bar, lo que provocaba la parada total de su línea de envasado. Doebritz El servicio técnico acudió a las instalaciones y diagnosticó un grave problema de desgaste que provocaba un juego de 0,45 mm, causado por las cenizas abrasivas que se incrustaban en la carcasa. Guiamos paso a paso a su equipo de mantenimiento para que instalara nuestro rotor personalizado recubierto de carburo de tungsteno y un conducto de ventilación especial. Esta intervención mecánica específica redujo con éxito las fugas de aire en un 85% y restableció su plena capacidad de producción en 48 horas.
¿Qué son los puntos de control de mantenimiento?
Entre los puntos clave del mantenimiento se incluyen la medición trimestral de las holguras radiales, la inspección de los reténes de los ejes y la supervisión de los manómetros de diferencia de presión.
Incluso tras una instalación perfecta, las fugas vuelven a aparecer poco a poco con el paso del tiempo si no se les presta atención. La fricción continua provocada por los materiales a granel abrasivos desgasta de forma natural la carcasa interna y las puntas del rotor, lo que ensancha gradualmente los huecos microscópicos por los que puede escapar el aire.
Para mantener una eficiencia óptima en el transporte neumático, es necesario aplicar un programa riguroso de inspecciones mecánicas.
Tareas semanales:
- Comprueba la presión diferencial a través de la válvula utilizando los manómetros analógicos o digitales instalados. Una caída repentina indica que se ha roto una junta.
- Compruebe si hay acumulación de polvo en el filtro de la caja de ventilación y, si es necesario, límpielo con un chorro de aire comprimido.
Tareas mensuales:
- Revisa los cojinetes del motor fueraborda y las juntas del eje para detectar cualquier indicio de entrada de polvo, lo que requeriría una purga inmediata de las juntas.
- Escucha si se oyen ruidos extraños de roce con un estetoscopio industrial, lo que indicaría una desviación del rotor o un fallo en los cojinetes.
Tareas trimestrales:
- Mide las holguras entre el rotor y el cilindro con una galga de espesores en las ocho puntas del rotor para controlar el desgaste progresivo del metal.
- Reajuste las puntas regulables si la holgura supera el umbral de 0,20 mm, devolviéndolas a la especificación de fábrica de 0,10 mm.
Lleva un registro digital de estas medidas de holgura para predecir con exactitud cuándo será necesario sustituir el rotor, evitando así paradas de producción inesperadas.
Para evitar las fugas de aire en los sistemas neumáticos es necesario combinar un dimensionamiento preciso, un sistema de ventilación específico y un mantenimiento riguroso de las holguras. Tal y como demuestran nuestras intervenciones en el sector y nuestros tutoriales paso a paso, tener en cuenta estos detalles mecánicos específicos mejora drásticamente la eficiencia del transporte y evita los atascos de material. Al calcular la capacidad volumétrica correcta y mantener unas tolerancias ajustadas en los rotores, podrá mantener sus líneas de producción en funcionamiento sin interrupciones.
Como fabricante profesional de confianza, Doebritz está dispuesta a ayudarte a optimizar tus sistemas de manipulación de materiales a granel. Si estás experimentando caídas de presión, tienes problemas con el desgaste causado por materiales abrasivos o necesitas asesoramiento preciso sobre el dimensionamiento de tu válvula rotativa de soplado, ponte en contacto con nuestro equipo de ingeniería directamente en sales@rotaryvalveco.com para obtener asistencia técnica especializada y soluciones a medida.