


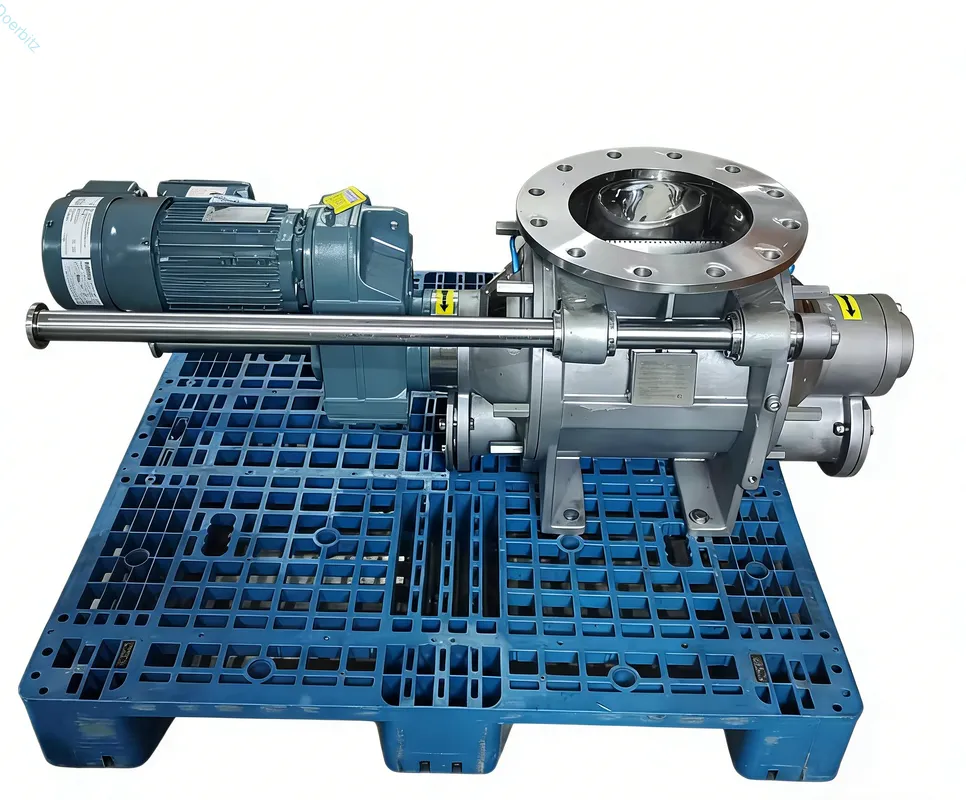
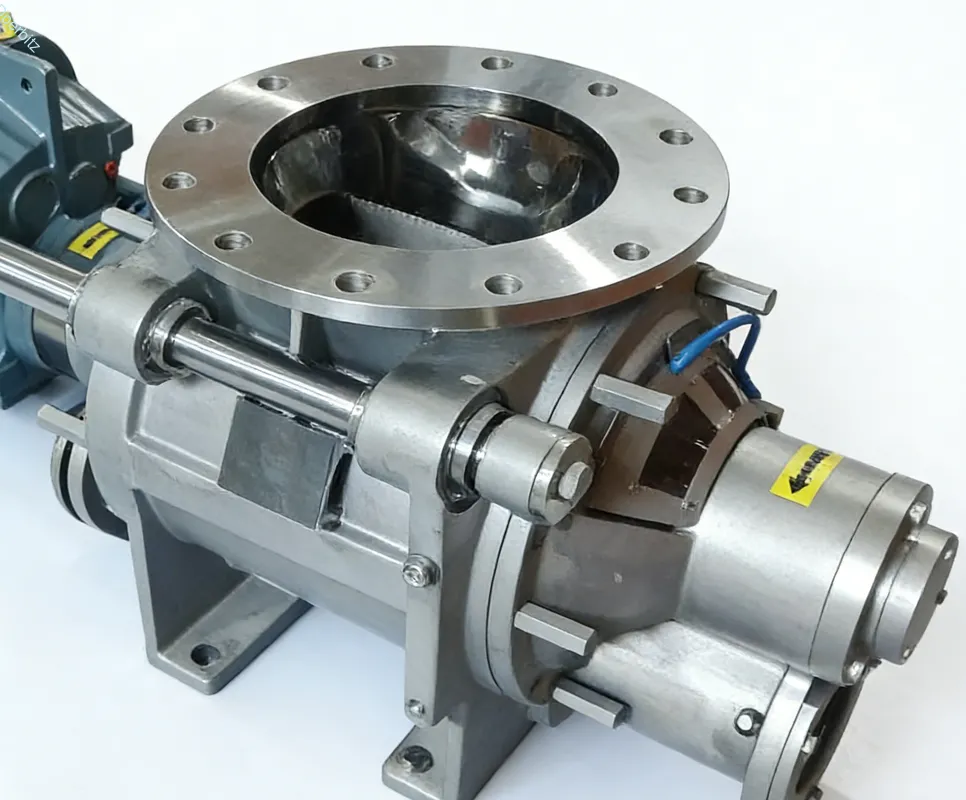
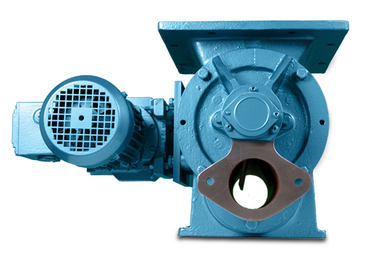
Como Doebritz, enquanto fabricante profissional de válvulas rotativas para manuseamento de pós, observamos frequentemente que os engenheiros de fábrica e os responsáveis pela manutenção enfrentam quedas de pressão graves, bloqueios inesperados nas linhas de transporte e degradação do produto. Estes problemas operacionais resultam normalmente da fuga de gás pressurizado para trás através do equipamento de alimentação, o que perturba gravemente todo o fluxo de produção de materiais a granel e interrompe a produção da unidade.
Aprender a prevenir fugas de ar através da válvula rotativa no transporte pneumático requer ajustes precisos da folga entre o rotor e a caixa, a instalação de sistemas de ventilação ativos e cálculos precisos da capacidade volumétrica. Quando estes elementos mecânicos e matemáticos se alinham, o gás de transporte permanece na tubagem, onde deve estar, garantindo uma transferência suave do material da tremonha para a linha pressurizada.
Neste tutorial passo a passo, partilhamos a nossa experiência em fabrico para o ajudar a diagnosticar as origens das fugas, a realizar cálculos de dimensionamento adequados e a implementar soluções mecânicas comprovadas para estabilizar o seu sistema. Ao seguir as nossas diretrizes operacionais, poderá identificar imediatamente as causas principais da perda de pressão e aplicar soluções específicas para manter as suas linhas de manuseamento de pó a funcionar com a máxima eficiência.
Por que razão ocorrem fugas de ar?
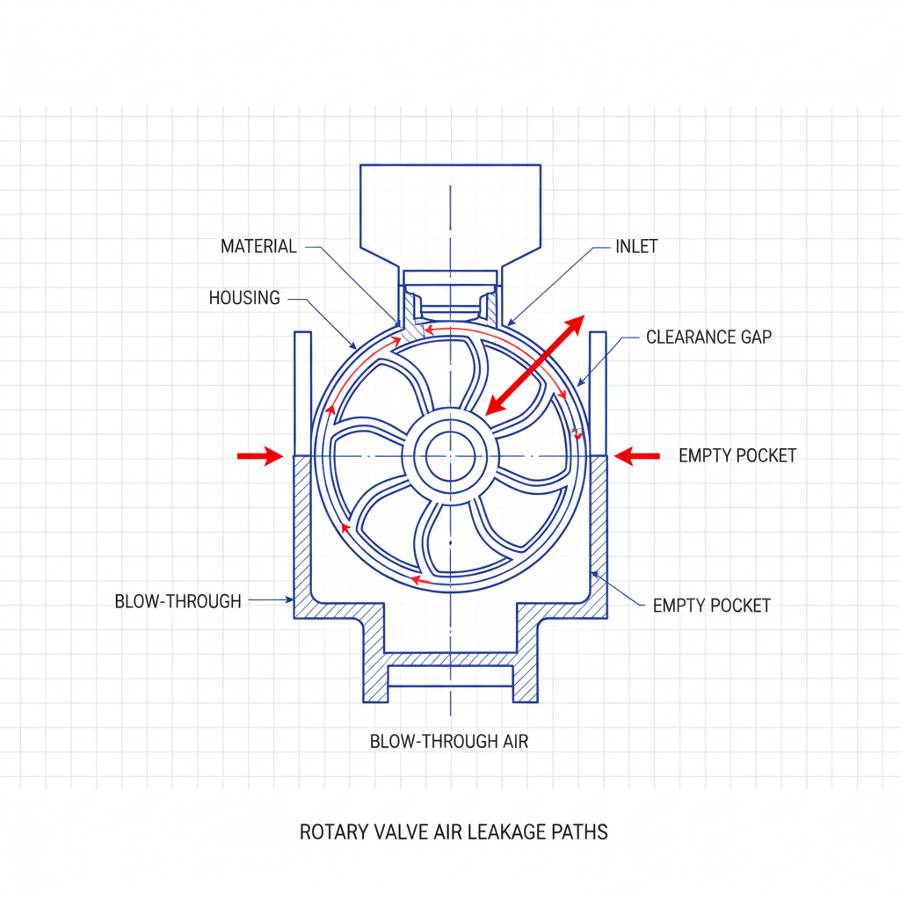
O fuga de ar ocorre porque o gás de transporte a alta pressão sobe naturalmente através das folgas do rotor e das cavidades vazias do rotor de retorno.
Quando o material a granel entra na linha de transporte pneumático, o gás a alta pressão que se encontra na parte inferior procura o caminho de menor resistência, que, muitas vezes, é diretamente para cima, em direção à tremonha de alimentação a montante. Esta rajada de ar ascendente restringe o fluxo descendente do pó, levando à formação de pontes e a taxas de alimentação irregulares.
Para diagnosticar corretamente o problema, temos de distinguir entre as duas causas mecânicas distintas deste fluxo de gás ascendente. A fuga por deslocamento ocorre quando o ar pressurizado preenche as cavidades vazias do rotor na parte inferior da caixa e sobe de volta para o topo à medida que o rotor gira. A fuga por folga ocorre quando o ar escapa através das minúsculas fendas microscópicas entre as pontas do rotor em rotação e o corpo da válvula fixo.
Para minimizar esta migração ascendente de gás, são necessárias tolerâncias de maquinagem específicas e parâmetros operacionais rigorosos. Se as aberturas forem demasiado largas, ou se as cavidades tiverem um volume vazio excessivo, o sistema não conseguirá, inevitavelmente, manter a pressão de transporte.
De acordo com as práticas do setor, recomendamos sempre que se estabeleça um valor de referência da pressão antes de diagnosticar o desgaste das folgas. É necessário medir a pressão diferencial na válvula enquanto o sistema está a funcionar em vazio, o que fornece um valor de referência numérico claro para comparar com o desgaste futuro.
Como se calcula o dimensionamento de uma válvula?
O cálculo preciso das dimensões da válvula rotativa de sopro para o manuseamento de materiais a granel evita a sobrepressurização e minimiza os espaços vazios onde o ar fica retido.
As válvulas sobredimensionadas apresentam um volume interno vazio excessivo, o que aumenta drasticamente as fugas por deslocamento, uma vez que as grandes cavidades vazias devolvem o ar pressurizado à tremonha. Por outro lado, as válvulas subdimensionadas têm de funcionar a rotações excessivamente elevadas para satisfazer as exigências de produção, o que provoca um desgaste rápido das pontas do rotor e agrava as fugas por folga.
Estimativas incorretas da capacidade conduzem a uma eficiência de enchimento reduzida, obrigando o equipamento a trabalhar mais, ao mesmo tempo que perde pressão pneumática. Para resolver esta situação, é necessário calcular as dimensões exatas necessárias para o seu fluxo específico de material, utilizando uma abordagem matemática estruturada.
Passo 1: Determine a densidade aparente exata do seu material no seu estado arejado. Não utilize a densidade compactada, uma vez que o pó se comporta de forma diferente quando cai no rotor. Utilize um copo medidor de um litro e uma balança industrial para obter uma leitura precisa em quilogramas por litro.
Passo 2: Defina o caudal mássico necessário para a sua linha de produção. Por exemplo, verifique se o seu sistema necessita de movimentar 5 000 quilogramas por hora para alimentar os silos de embalagem a jusante.
Passo 3: Calcule o caudal volumétrico pretendido dividindo o caudal mássico pela densidade aparente. Se a densidade for de 0,5 quilogramas por litro, a necessidade de 5 000 quilogramas significa que são necessários 10 000 litros de caudal volumétrico por hora.
Passo 4: Aplique um fator de eficiência de enchimento à sua vazão volumétrica. Para a maioria dos pós industriais, aplicamos um fator de eficiência de 70% a 80%, o que significa que o compartimento nunca fica totalmente cheio de material. Divida os seus 10 000 litros por 0,70 para determinar o volume real necessário do rotor, que é de 14 285 litros por hora.
Nunca parta do princípio de que o enchimento das cavidades é de 100% ao calcular as dimensões da válvula rotativa de sopro para o manuseamento de materiais a granel; calcule sempre com base na fluidez específica do pó. A utilização de uma fórmula realista garante que seleciona o volume exato do rotor necessário para minimizar as cavidades de ar vazio.
O que é o fator de densidade?
O fator de densidade corresponde ao peso medido do seu pó específico por metro cúbico em condições de fluxo dinâmico.
As medições da densidade aparente estática são frequentemente enganadoras, uma vez que os pós se arejam e expandem ao passarem por funis e válvulas. Para medir com precisão a densidade aparente dinâmica, é necessário pesar uma amostra de um litro do pó imediatamente após este ter sido vertido ou agitado, sem sacudir nem deixar o recipiente assentar. Esta medição dinâmica fornece informações diretas para o cálculo do dimensionamento da válvula rotativa de sopro para o manuseamento de materiais a granel, garantindo que as cavidades do rotor sejam dimensionadas de acordo com o comportamento real do material durante a produção, em vez de com a forma como este se comporta num copo de laboratório.
Como determinar a eficiência de enchimento?
A eficiência de enchimento determina-se através da avaliação do tamanho das partículas, do teor de humidade e da velocidade de rotação do rotor.
Os materiais granulares secos e de fluxo livre, processados a baixas velocidades, podem atingir uma eficiência de enchimento de até 80%. Os pós coesivos, pegajosos ou altamente arejados, processados a altas velocidades de rotação, podem atingir apenas uma eficiência de enchimento de 60%. Recomendamos consultar uma tabela de ensaios de materiais para determinar a percentagem correta antes de finalizar qualquer aquisição de equipamento. Se estiver a manusear farinha normal ou cimento seco a 15 RPM, uma eficiência de enchimento de 70% constitui uma base de referência fiável para os seus cálculos matemáticos, a fim de evitar erros de dimensionamento.
Como impedir as fugas no sistema?
Impedimos as fugas no sistema através da instalação de mecanismos de ventilação ativos, do aperto das folgas do rotor e da substituição por vedantes de ponta resistentes ao desgaste.
Os sistemas existentes sofrem frequentemente com o jato de ar para cima, o que interrompe o fluxo de material e provoca a formação de pontes de material na tremonha de alimentação. Esta falha mecânica resulta normalmente do desgaste interno ao longo do tempo ou de um projeto inadequado do sistema, incapaz de suportar a pressão atual da linha pneumática.
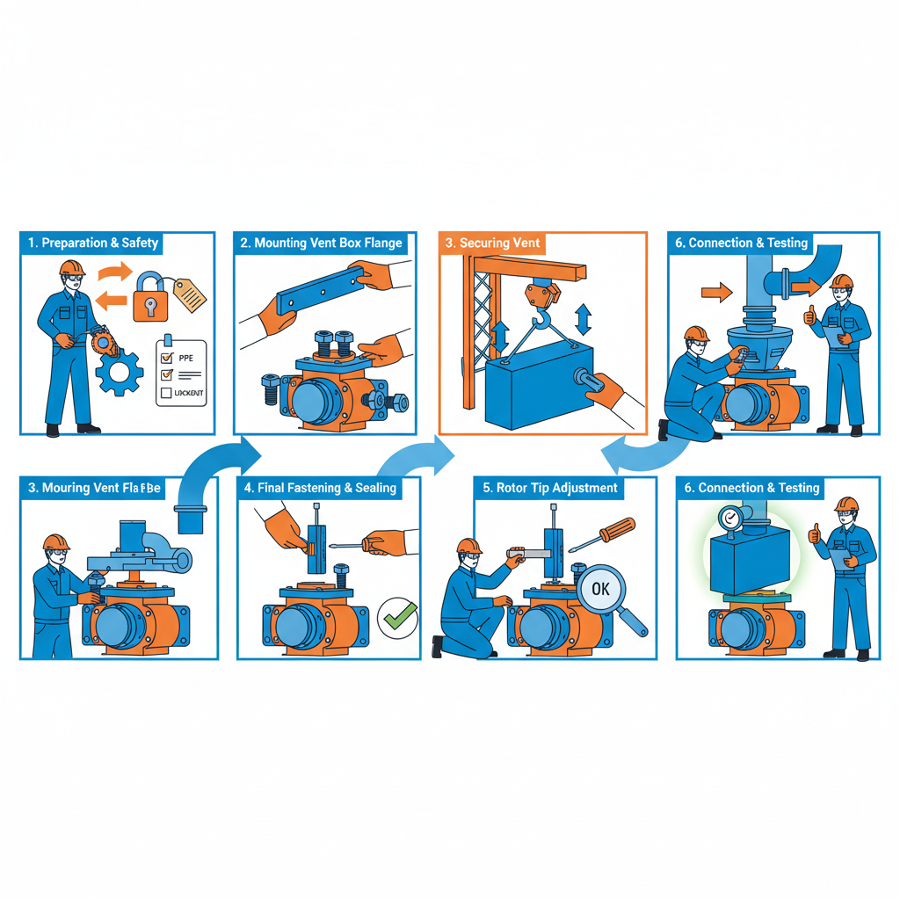
Para restaurar o seu sistema, siga este tutorial técnico operacional para eliminar as vias de fuga e estabilizar a sua linha de transporte.
Passo 1: Meça as folgas internas. Desligue a alimentação do equipamento e coloque uma etiqueta de aviso no painel de controlo. Retire a placa de inspeção lateral. Utilize um calibrador de folga padrão para medir a folga entre a ponta do rotor e a parede da caixa na parte superior, inferior e em ambos os lados. Se a folga exceder 0,20 mm para pós finos, é necessária uma intervenção mecânica imediata.
Passo 2: Instale uma caixa de ventilação específica. Se a fuga por deslocamento for elevada, desvie o ar de alta pressão deslocado para longe da entrada do material. Fixe com parafusos uma tremonha de ventilação específica diretamente acima do lado de retorno da válvula, ligando-a a um filtro de saco autónomo ou a um sistema centralizado de recolha de poeiras, para libertar com segurança o ar retido sem espalhar pó pela sala.
Passo 3: Atualize as pontas do rotor. Remova o rotor de aço padrão e substitua as pontas por pontas de poliuretano, Teflon ou de aço endurecido ajustáveis. Utilizando uma chave dinamométrica, ajuste estas novas pontas para fora até que a folga seja reduzida para exatamente 0,10 mm, selando completamente o caminho de fuga da folga antes de apertar as porcas de bloqueio.
Calibre regularmente o filtro de ventilação para garantir que não esteja obstruído com pó, uma vez que uma ventilação bloqueada fará com que o ar volte diretamente para o fluxo principal do produto.
Em Doebritz, ajudámos recentemente um cliente na Alemanha, que opera no setor do cimento e lida com cinzas volantes altamente abrasivas. Este cliente enfrentou graves bloqueios na linha de transporte a uma pressão de 0,8 bar, o que levou à paralisação total da sua linha de embalagem. Doebritz A equipa de assistência técnica deslocou-se ao local e diagnosticou um grave problema de desgaste com uma folga de 0,45 mm, causado pelas cinzas abrasivas que estavam a desgastar o invólucro. Orientámos a equipa de manutenção da empresa, passo a passo, na instalação do nosso rotor personalizado com revestimento de carboneto de tungsténio e de uma abertura de ventilação especializada no corpo do equipamento. Esta intervenção mecânica específica reduziu com sucesso a fuga de ar em 85% e restabeleceu a capacidade total de produção em 48 horas.
O que são pontos de verificação de manutenção?
Os pontos-chave da manutenção incluem a medição trimestral das folgas radiais, a inspeção das juntas dos eixos e a monitorização dos manómetros de diferença de pressão.
Mesmo após uma instalação perfeita, as fugas voltam a surgir gradualmente com o tempo, se não forem tratadas. O atrito contínuo causado por materiais a granel abrasivos desgasta naturalmente o invólucro interno e as pontas do rotor, alargando gradualmente as fendas microscópicas por onde o ar pode escapar.
Para manter uma eficiência ideal no transporte pneumático, é necessário implementar um calendário rigoroso de inspeções mecânicas.
Tarefas semanais:
- Verifique a pressão diferencial na válvula utilizando os manómetros analógicos ou digitais instalados. Uma queda repentina indica que uma junta se rompeu.
- Verifique se existe acumulação de pó no filtro da caixa de ventilação e, se necessário, limpe-o com um jato de ar comprimido.
Tarefas mensais:
- Inspecione os rolamentos externos e as juntas do eixo para detetar quaisquer sinais de entrada de pó, o que exige uma purga imediata das juntas.
- Preste atenção a ruídos de atrito invulgares utilizando um estetoscópio industrial, o que pode indicar uma deflexão do rotor ou uma avaria nos rolamentos.
Tarefas trimestrais:
- Meça as folgas entre o rotor e o cilindro com um calibrador de folga nas oito pontas do rotor, para acompanhar o desgaste gradual do metal.
- Reajuste as pontas ajustáveis se a folga exceder o limite de 0,20 mm, devolvendo-as à especificação de fábrica de 0,10 mm.
Mantenha um registo digital destas medições de folga para prever com exatidão quando será necessária a substituição do rotor, evitando paragens inesperadas na produção.
A prevenção de fugas de ar em sistemas pneumáticos requer uma combinação de dimensionamento preciso, ventilação específica e manutenção rigorosa das folgas. Conforme demonstrado pelas nossas intervenções no setor e pelos nossos tutoriais passo a passo, a atenção a estes detalhes mecânicos específicos melhora drasticamente a eficiência do transporte e evita bloqueios de material. Ao calcular a capacidade volumétrica correta e manter tolerâncias rigorosas no rotor, pode manter as suas linhas de produção a funcionar sem interrupções.
Enquanto fabricante profissional de confiança, Doebritz está pronta para o ajudar a otimizar os seus sistemas de manuseamento de materiais a granel. Se estiver a enfrentar quedas de pressão, a ter dificuldades com o desgaste causado por materiais abrasivos ou a precisar de assistência na escolha do tamanho adequado para a sua válvula rotativa de sopro, contacte a nossa equipa de engenharia diretamente para sales@rotaryvalveco.com para obter apoio técnico especializado e soluções personalizadas.