


Guten Tag, wir sind Doebritz, ein professioneller Hersteller, der sich auf Präzisionsanlagen für die Pulverförderung spezialisiert hat, und wir begegnen häufig Anlageningenieuren, die mit unvorhersehbaren Problemen beim Transport von Schüttgut zu kämpfen haben. In der industriellen Verarbeitung haben Sie möglicherweise mit plötzlichen Materialstaus zu kämpfen, die Ihre Rohrleitungen verstopfen, mit schweren Luftleckagen, die Ihren Förderdruck vollständig zunichte machen, oder mit unregelmäßigen Förderraten, die die Konsistenz Ihrer gesamten Charge beeinträchtigen. Diese alltäglichen betrieblichen Probleme sind in der Regel auf ein grundlegendes Missverständnis der entscheidenden Barriere zwischen Ihren Lagersilos und Ihren aktiven Prozesslinien zurückzuführen.
Die grundlegendste Definition eines Drehschiebers ergibt sich aus seinem doppelten Zweck: Es handelt sich um eine hochtechnische mechanische Vorrichtung, die dazu dient, Schüttgüter kontinuierlich zu dosieren und gleichzeitig eine strikte luftdichte Abdichtung zwischen zwei Umgebungen mit unterschiedlichen Druckniveaus aufrechtzuerhalten. Er fungiert als „Torwächter“ Ihrer gesamten Pulverförderinfrastruktur.
Auf der Grundlage unserer jahrzehntelangen praktischen Fertigungserfahrung bei Doebritz werden wir in diesem umfassenden Leitfaden die grundlegenden Funktionsprinzipien dieser Geräte erläutern. Wir stellen Ihnen konkrete Fälle zur Fehlerbehebung aus unserer Produktionspraxis vor, erklären die physikalischen Grundlagen des Materialflusses und helfen Ihnen dabei, ein deutlich zuverlässigeres, effizienteres und rentableres Materialfördersystem für Ihren Betrieb aufzubauen.

Was ist ein Drehschieber?
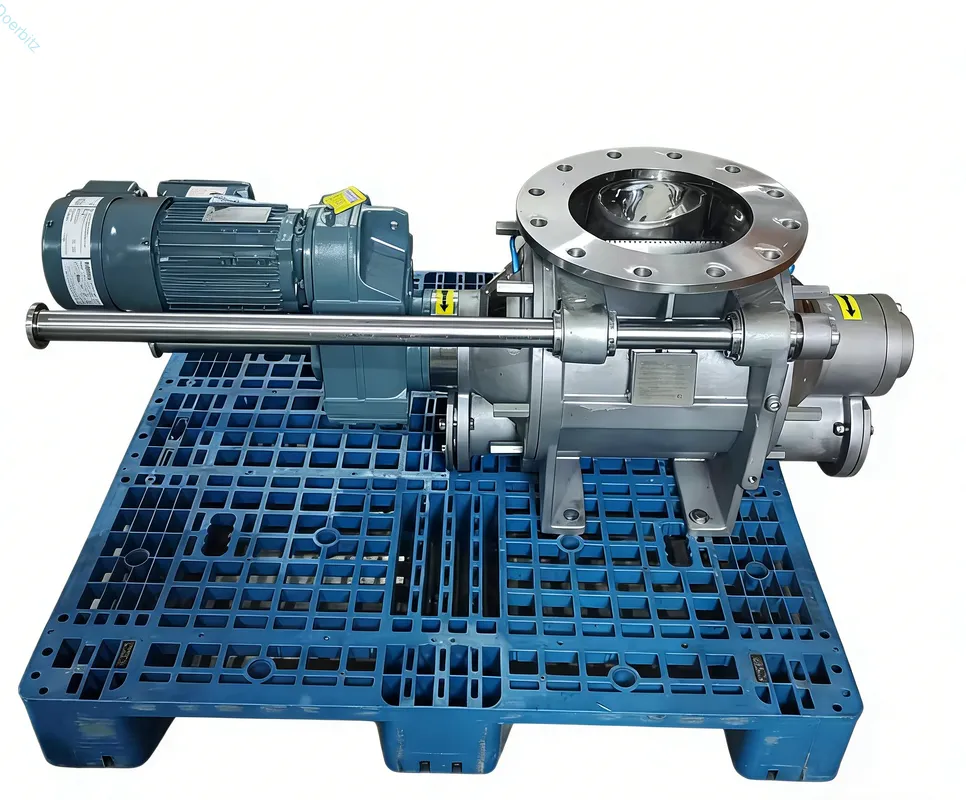
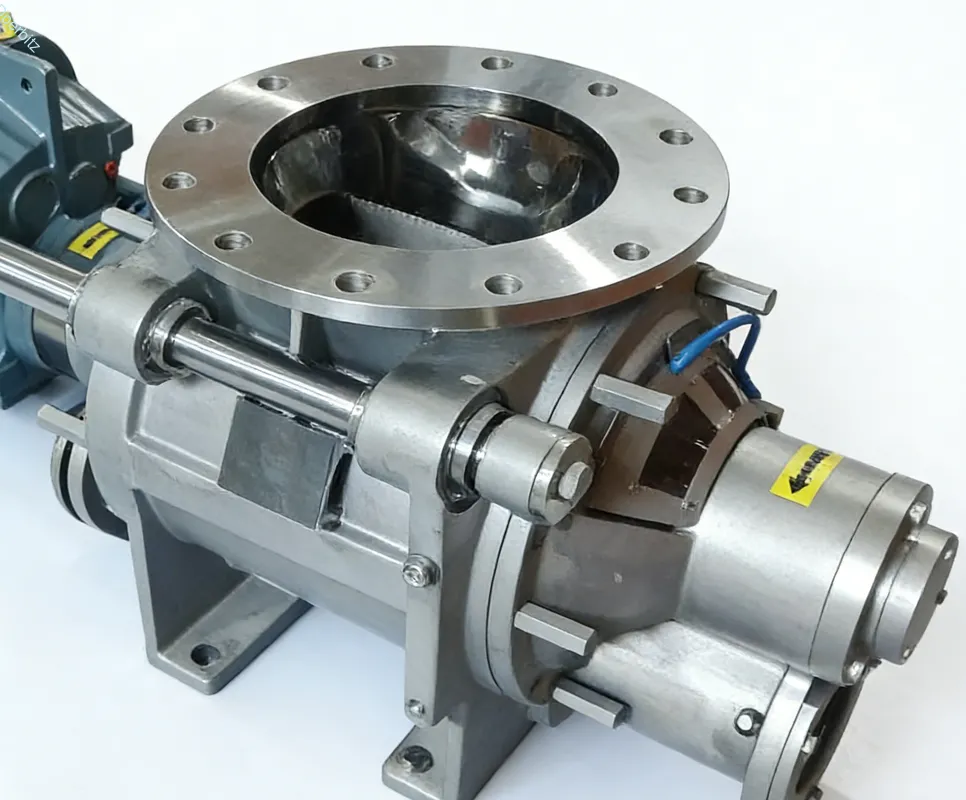
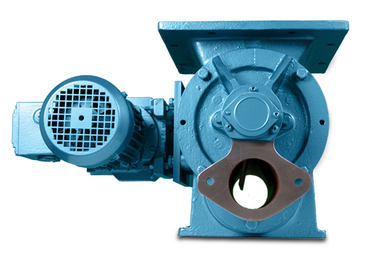
Ein Drehschieber ist eine industrielle Komponente, die den Durchfluss von körnigen oder pulverförmigen Materialien reguliert und gleichzeitig als kontinuierliche Schleuse fungiert.
Um dieses Konzept wirklich zu verstehen, stellen Sie sich eine Drehtür am Eingang eines stark klimatisierten Wolkenkratzers an einem glühend heißen Sommertag vor. Die Drehtür ermöglicht es Menschen – die Ihr Schüttgut darstellen –, kontinuierlich von der heißen Straße draußen in die kühle Lobby zu gelangen. Die Glasscheiben der Tür bleiben jedoch stets in Kontakt mit den gewölbten Wänden, wodurch verhindert wird, dass die kalte, klimatisierte Luft – die Ihren Systemdruck darstellt – auf die Straße entweicht. Würden Sie diese Drehtür durch eine normale, offene Tür ersetzen, würden Sie sofort Ihre gesamte Klimatisierung verlieren.
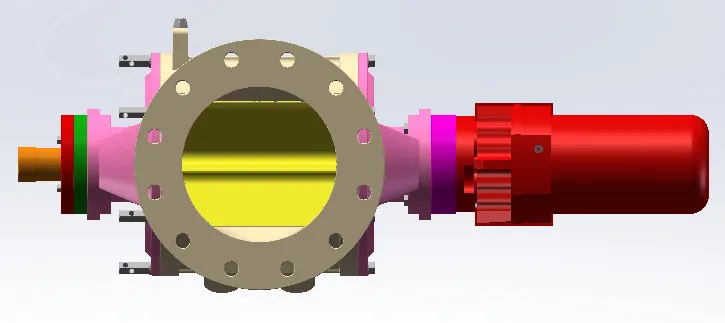
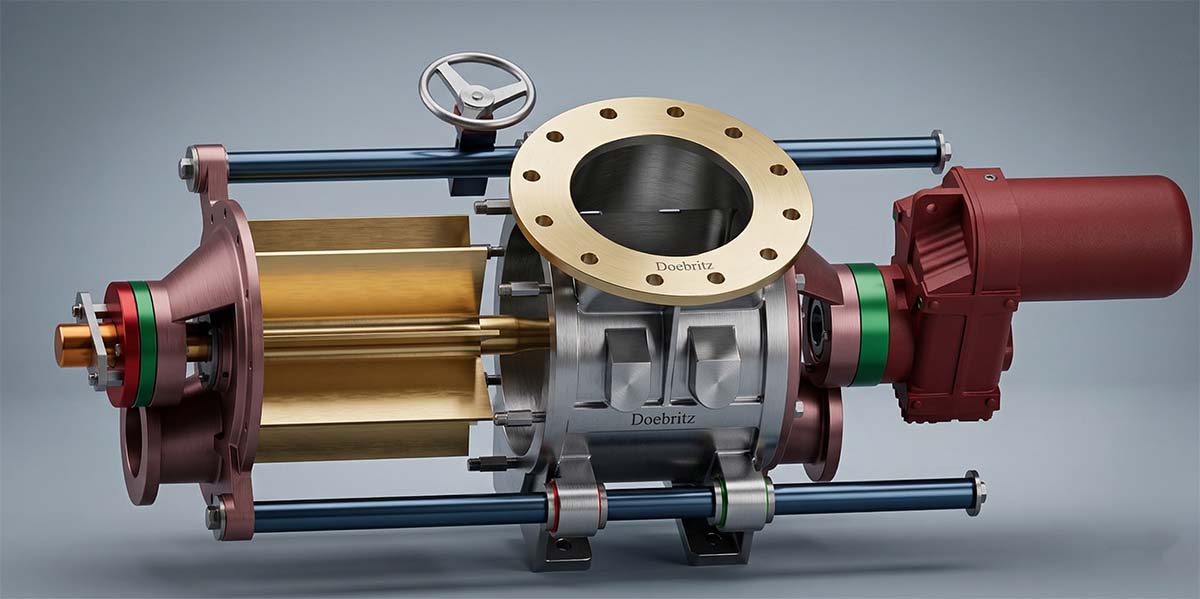
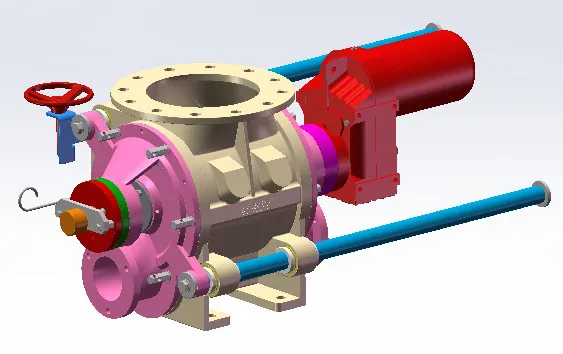
Als Hersteller fertigen wir bei Doebritz diese Geräte mit höchster Präzision unter Verwendung von drei wesentlichen Bauteilen, die perfekt aufeinander abgestimmt sein müssen:
- Der Rotor: Er ist das rotierende Herzstück der Maschine und verfügt über mehrere Flügel oder Schaufeln, die separate, voneinander getrennte Kammern bilden, in denen sich das Pulver ansammeln kann.
- Das Gehäuse: Hierbei handelt es sich um das präzisionsgefertigte Außengehäuse, das den Rotor umschließt. Es weist extrem enge Spalte auf – oft nur einen Bruchteil eines Millimeters –, um jegliches Austreten von Gas zu verhindern.
- Der Antriebsmechanismus: Dieser besteht aus der Baugruppe aus Motor und Getriebe, die die Drehzahl bestimmt. Durch die Steuerung der Drehzahl regeln wir direkt die volumetrische Zufuhrrate des Pulvers.
Um zu verstehen, was ein Drehschieber ist, muss man sich bewusst machen, dass es sich nicht lediglich um eine Rohrverbindung handelt, sondern um ein hochpräzises Messinstrument. Der mikroskopisch kleine Spalt zwischen den Spitzen der Rotorblätter und der Gehäusewand ist das Einzige, was zwischen einem reibungslosen Betriebsablauf und einem katastrophalen Druckverlust im Druckluftkreislauf steht.
Wie funktioniert der Transport?
Der Hauptmechanismus beruht darauf, dass sich die Rotortaschen unter dem Einfluss der Schwerkraft mit Material füllen und dieses unter Einschluss der Luft in eine Druckleitung abgeben.
Wenn Kunden uns fragen, wie ein Drehschieber in pneumatischen Fördersystemen funktioniert, erklären wir ihnen zunächst immer den unsichtbaren Kampf der Drücke. In einer herkömmlichen pneumatischen Förderleitung strömt Luft mit hoher Geschwindigkeit und hohem Druck durch ein Rohr, um Material durch eine Fabrik zu schieben oder zu ziehen. Würde man einfach ein Loch in dieses Rohr schneiden und versuchen, Pulver aus einem Trichter hineinzuschütten, würde die Hochdruckluft sofort direkt zurück in den Trichter strömen, eine riesige Staubwolke erzeugen und verhindern, dass Material in die Anlage gelangt.
Um Material sicher in diese Hochdruckumgebung einzubringen, wird der Vorgang in einen kontinuierlichen vierstufigen Zyklus unterteilt:
- Die Abfüllphase: Das Schüttgut fließt gleichmäßig aus einem oberhalb angeordneten Trichter in die leeren Kammern des Rotors, sobald diese die oberste Position (12 Uhr) erreichen.
- Die Dichtungsphase: Während der Motor den Rotor antreibt, bewegen sich die mit Material gefüllten Kammern entlang der gekrümmten Gehäusewand. Durch den geringen Abstand zwischen den Metallklingen und dem Gehäuse wird das Material physikalisch eingeschlossen und der Druckunterschied abgedichtet.
- Die Entleerungsphase: Wenn der Behälter den Boden erreicht – in der 6-Uhr-Position –, zieht die Schwerkraft das Material aus dem Behälter und leitet es direkt in den mitreißenden Luftstrom der darunter liegenden pneumatischen Leitung.
- Die Rücklaufphase: Der nun leere Becher setzt seine Drehbewegung zurück nach oben fort. Er enthält jedoch nun eine geringe Menge unter Druck stehender Förderluft, die abgebaut werden muss, bevor der Becher neues Material aufnehmen kann.
Um die Funktionsweise eines Drehschiebers in pneumatischen Fördersystemen zu verstehen, muss man sich bewusst machen, dass der Schieber selbst das Material weder bläst noch pumpt. Er dient lediglich als sichere Durchflusskammer, die exakte Pulvermengen in den Luftstrom dosiert und gleichzeitig zuverlässig verhindert, dass die Förderluft in die falsche Richtung entweicht.

Welches Ventil ist eigentlich besser?
Die Wahl hängt ganz davon ab, ob Ihr Prozess eine kontinuierliche Dosierung unter Druck oder eine einfache, durch Schwerkraft gesteuerte Absperrung erfordert.
Bei unseren ersten Beratungsgesprächen bei Doebritz fragen Anlagenleiter häufig, ob für Schüttgüter ein Drehschieber oder ein Schieber besser geeignet ist. Dies ist eine entscheidende Weichenstellung bei der Auslegung. Ein Schieber funktioniert genau wie eine Guillotine – eine flache Stahlplatte gleitet horizontal, um eine Rohrleitung entweder vollständig zu verschließen oder vollständig zu öffnen. Es ist eine hervorragende, kostengünstige Vorrichtung, um den Materialfluss aus einem großen Lagersilo vollständig abzusperren, wenn Wartungsarbeiten im nachgelagerten Bereich durchgeführt werden müssen. Allerdings kann es das Material nicht kontinuierlich dosieren und bietet absolut keine Druckabdichtung, wenn der Schieber geöffnet ist.
Um den Entscheidungsprozess zu verdeutlichen, bewerten wir die Auswahl anhand von drei spezifischen operativen Dimensionen:
- Umgang mit Druckunterschieden: Rotierende Schleusen bewähren sich besonders dann, wenn zwischen Einlass und Auslass ein erheblicher Druckunterschied besteht. Schiebeschleusen versagen in diesem Szenario völlig, da das Öffnen der Schleuse einen massiven, direkten Weg für das Entweichen der Druckluft schafft.
- Präzision bei der Durchflussregelung: Wenn Ihr Rezept genau fünfzig Kilogramm Schüttgut pro Minute vorsieht, sorgen die rotierenden Kammern für eine präzise und vorhersehbare volumetrische Dosierung. Schieberklappen ermöglichen lediglich eine unkontrollierte Schüttabgabe.
- Wartungsprofil: Schiebeschleusen weisen weniger bewegliche Teile auf und sind bei einfachen, drucklosen Schwerkraftabfällen wesentlich wartungsfreundlicher. Rotierende Luftschleusen erfordern eine genaue Überwachung der Spielmaße, die Schmierung der Lager sowie die Ausrichtung der Antriebskette.
Bei der Abwägung, ob sich für Schüttgüter ein Drehschleusenventil oder ein Schieberventil besser eignet, trifft der Luftstrom die Entscheidung für Sie. Wenn Förderluft zum Vorantreiben des Materials eingesetzt wird, ist die Drehschleuse eine absolute technische Notwendigkeit.
Warum treten plötzlich Verstopfungen auf?
Plötzliche Verstopfungen treten in der Regel auf, weil durch ein zu großes Rotorspiel die Förderluft zurück in den Einfülltrichter strömen und das Pulver fluidisieren kann.
Lassen Sie uns einen konkreten Fall aus unseren Doebritz-Entwicklungsunterlagen vorstellen, um zu veranschaulichen, wie sich theoretische Konzepte in der Praxis auswirken. Ein führender Chemiehersteller in Südostasien verarbeitete ein leicht kohäsives, feuchtigkeitsempfindliches Polymerpulver. Das Unternehmen hatte mit starken Materialbrücken im Zuführtrichter und sehr unregelmäßigen Fördermengen in seiner Überdruckförderstrecke zu kämpfen. Die Mitarbeiter vor Ort gaben dem Pulver die Schuld und gingen davon aus, dass die letzte Charge einfach zu klebrig sei, um zu fließen.
Wir haben unser Standard-Diagnoseverfahren angewendet, um die wahre Natur ihres Problems aufzudecken:
- Das Problem: Der Materialfluss kam ohne Vorwarnung vollständig zum Erliegen, und der Druck in der Druckluftleitung schwankte stark, was mehrmals pro Woche zu vollständigen Systemausfällen von jeweils bis zu vier Stunden führte.
- Die Ursache: Unser technisches Support-Team von Doebritz besuchte den Standort und maß die Abstände zwischen Rotor und Gehäuse vor Ort. Aufgrund leichter Abnutzung durch jahrelangen unbeaufsichtigten Betrieb hatten sich die Abstände auf über 0,6 Millimeter verringert. Durch diesen übermäßigen Spalt konnte die unter hohem Druck stehende Förderluft nach oben an den Rotorblättern vorbei in den Trichter strömen. Diese “Rückströmung” traf auf das herabfallende Polymerpulver, belüftete es und drückte es heftig gegen die Trichterwände, wodurch es zu einer festen, unbeweglichen Brücke verdichtet wurde.
- Die Lösung: Wir ersetzten das abgenutzte Standardventil durch ein spezielles Doebritz-Ventil mit einstellbarem Rotor und einer eigens dafür vorgesehenen Entlüftungsöffnung im Gehäuse. Die Entlüftungsöffnung fing die zurückströmende Blasenluft in den leeren Kammern auf und leitete sie sicher durch einen separaten Filter ab, bevor sie den Trichter erreichen konnte.
Dieser Fall verdeutlicht perfekt, dass für den erfolgreichen Betrieb dieser Geräte das Verständnis ihrer doppelten Funktion entscheidend ist. Sie sind ebenso sehr ein Luftmanagementsystem wie eine Materialzuführung. Werden die Luftleckagen ignoriert, führt dies unweigerlich zu Materialstau.
Wie lässt sich ein zuverlässiger Betrieb gewährleisten?
Um eine optimale Leistung aufrechtzuerhalten, müssen die Spaltüberwachung strikt eingehalten, eine ordnungsgemäße Gasableitung gewährleistet und die richtige Rotorgeometrie für Ihr spezifisches Material ausgewählt werden.
Viele katastrophale Betriebsausfälle sind darauf zurückzuführen, dass diese Präzisionskomponenten wie einfache, unverwüstliche Gusseisenrohre behandelt werden. Es handelt sich um hochpräzise Bauteile, die einen proaktiven Ansatz bei der Wartung und der Anlagenauslegung erfordern. Im Laufe unserer langjährigen Fertigungstätigkeit haben wir mehrere wichtige Vorgehensweisen identifiziert, die sich in ihrer Effizienz stark unterscheidende Anlagen voneinander unterscheiden.
Um die Lebensdauer und Zuverlässigkeit Ihrer Pulverförderanlagen zu maximieren, empfehlen wir Ihnen dringend, die folgenden Strategien in Ihre Wartungsprotokolle aufzunehmen:
- Überwachen Sie die Abstände gewissenhaft: Als Hersteller können wir dies nicht genug betonen. Sie müssen alle drei bis vier Monate mit einer Fühlerlehre den Abstand zwischen den Rotorblättern und dem Gehäuse überprüfen. Wenn der Abstand die ursprüngliche Fertigungstoleranz überschreitet, sinkt Ihr Volumeneffizienz exponentiell, und der Rückblaswiderstand steigt drastisch an.
- Umgang mit verdrängter Luft in den Rotortaschen: Setzen Sie stets geeignete Entlüftungslösungen ein. Wenn die Rotortaschen ihr Schüttgut in die Rohrleitung entleeren, füllen sie sich sofort mit unter Druck stehendem Fördergas. Wird dieses Gas während der Aufwärtsdrehung nicht seitlich aus dem Gehäuse abgelassen, strömt es nach oben in Ihren Trichter und behindert den nachströmenden, herabfallenden Pulverstrom.
- Passen Sie den Rotor an das Material an: Verwenden Sie bei schwierigen Materialien niemals einen Standardrotor. Setzen Sie bei stark abrasiven Mineralien Rotoren mit geschlossenem Ende ein, um die empfindlichen Endplatten und Dichtungen zu schützen. Verwenden Sie hingegen bei klebrigen Lebensmittelpulvern Rotoren mit flachen Vertiefungen und hochglanzpolierter Oberfläche, um eine vollständige Entleerung am Ende des Zyklus zu gewährleisten.
Durch die Einhaltung der engen Toleranzen und die Berücksichtigung der komplexen Strömungsverhältnisse im Inneren des Gehäuses können Sie vorzeitigen Verschleiß verhindern und einen unterbrechungsfreien Betrieb Ihrer pneumatischen Förderleitungen gewährleisten.
Wo findet man fachkundige Hilfe?
Die Zusammenarbeit mit einem erfahrenen Hersteller gewährleistet, dass Ihre Pulverhandhabungssysteme von Anfang an auf Langlebigkeit und nahtlose Integration ausgelegt sind.
Sich in den unsichtbaren Komplexitäten des Schüttguttransports und des pneumatischen Druckmanagements zurechtzufinden, muss kein frustrierendes Unterfangen sein, das man alleine bewältigen muss. Ganz gleich, ob Sie noch dabei sind, die grundlegenden Konzepte des Layouts Ihrer neuen Anlage zu verstehen, oder ob Sie aktiv mit chronischen Luftleckagen und Materialverschleiß in einer veralteten pneumatischen Leitung zu kämpfen haben – der frühzeitige Einsatz von spezialisiertem technischem Fachwissen spart später enorme Ausfallzeiten und Umsatzverluste. Wir bei Doebritz sind stolz darauf, die komplexen Ursachen von Durchflussproblemen zu diagnostizieren, anstatt lediglich generische Ersatzteile zu verkaufen.
Sollten Sie mit starkem Rückstoß oder ungleichmäßigen Förderraten zu kämpfen haben oder einfach professionelle Beratung bei der Auswahl der richtigen Komponente für Ihr spezifisches Schüttgut benötigen, steht Ihnen unser Ingenieurteam gerne zur Seite. Teilen Sie uns Ihre Prozessparameter, Betriebsdrücke und Materialeigenschaften mit, damit wir gemeinsam eine zuverlässige, maßgeschneiderte Lösung entwickeln können. Bitte wenden Sie sich an unser technisches Team und teilen Sie uns Ihre Anforderungen per E-Mail mit unter sales@rotaryvalveco.com.