


Anlageningenieure haben häufig mit zu klein dimensionierten Ventilen zu kämpfen, die zu erheblichen Materialengpässen führen, oder mit überdimensionierten Einheiten, die wertvolles Kapital verschwenden. Beim Umgang mit feinen Pulvern führt das Schätzen der Abmessungen unweigerlich zu unregelmäßigen Zufuhrraten, plötzlichen Rohrleitungsverstopfungen und kostspieligem Leckageverlust in der pneumatischen Leitung. Viele Anlagenbetreiber verschwenden Tage damit, eine vermeintliche Störung des Gebläses zu beheben, nur um schließlich festzustellen, dass ein falsch dimensionierter Zuführmechanismus die eigentliche Ursache für den Systemausfall ist.
Eine genaue Auslegungshilfe für Rotationsschleusen zur Förderung von Schüttgut erfordert die Berechnung des benötigten Volumendurchsatzes unter Berücksichtigung der Schüttdichte des Materials sowie die strenge Regelung der Rotordrehzahl pro Minute.
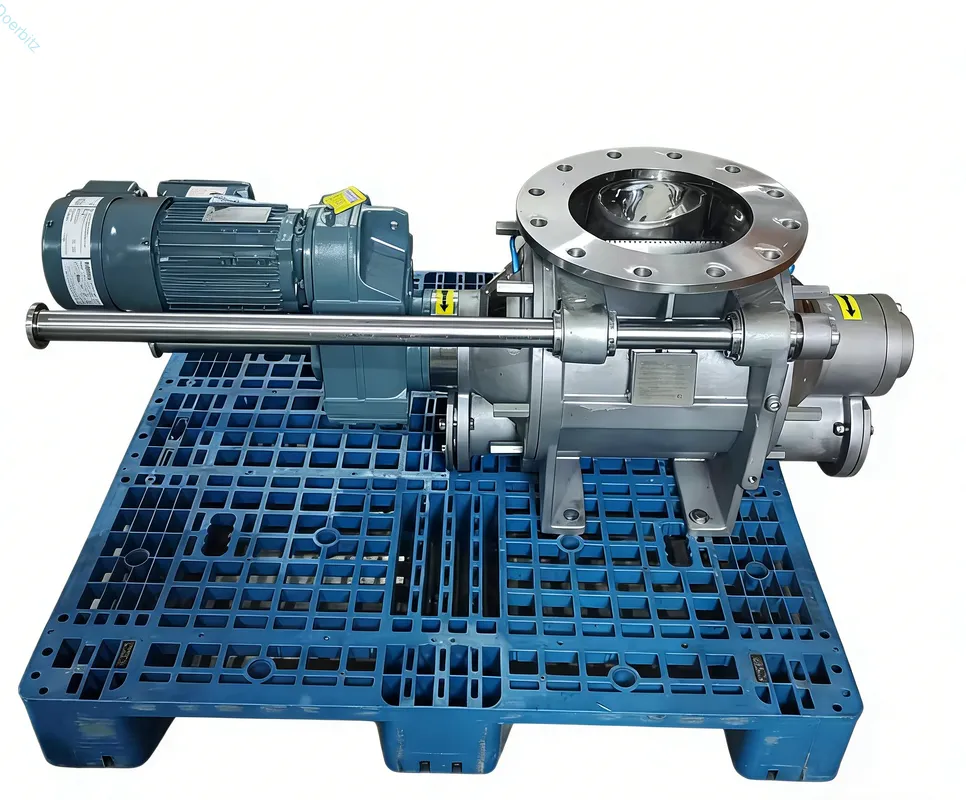
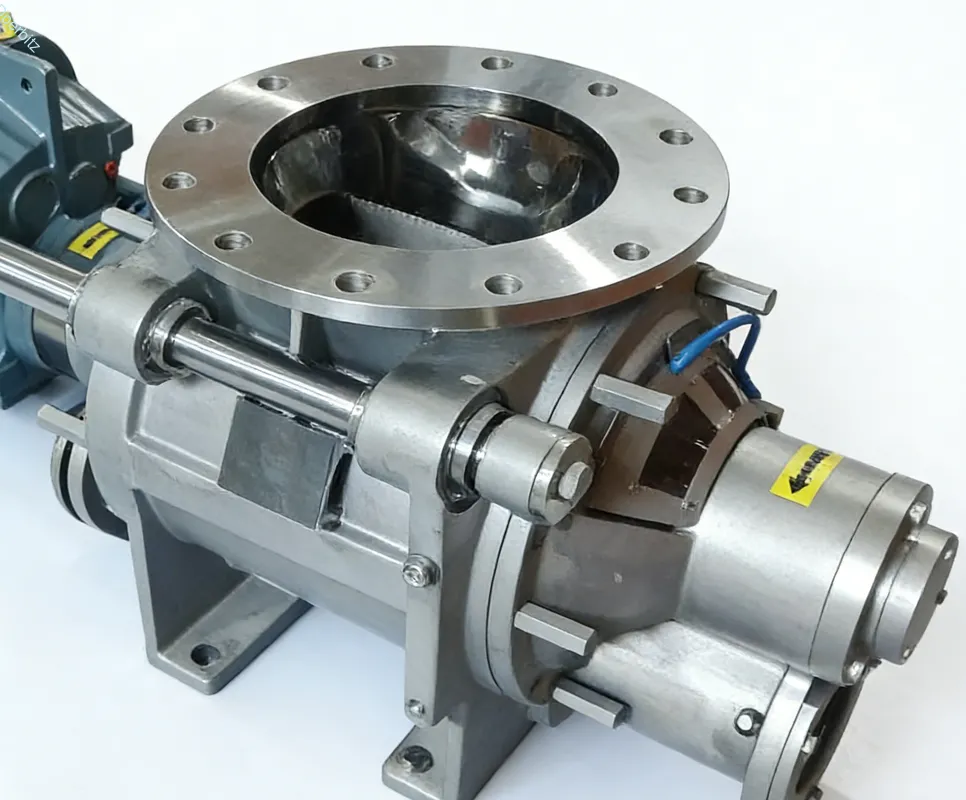
Als Doebritz, ein professioneller Hersteller von Drehschleusen für die Pulverförderung, haben wir diese Schritt-für-Schritt-Anleitung auf der Grundlage jahrzehntelanger Erfahrung in der Praxis erstellt. Wenn Sie unseren Berechnungsablauf genau befolgen, lernen Sie, wie Sie die perfekten Ventilabmessungen auswählen, um einen reibungslosen und leckagefreien Betrieb zu gewährleisten. Wir haben weltweit Tausende von Anlagen entwickelt und wissen genau, wo Standard-Größentabellen in der Praxis versagen.
Warum ist die richtige Größenauswahl so wichtig?
Die richtige Dimensionierung ist entscheidend für die Effizienz Ihres gesamten Systems; falsche Abmessungen führen zu erheblichen Materialengpässen, schnellem Verschleiß der Komponenten und ungleichmäßigen Vorschubgeschwindigkeiten.
Ingenieure wählen Drehschleusen für den Schüttguttransport häufig ausschließlich anhand der vorhandenen Rohrdurchmesser aus, anstatt die tatsächlichen Prozessanforderungen zu berücksichtigen. Sie sehen ein 200-Millimeter-Rohr und bestellen automatisch eine 200-Millimeter-Drehschleuse. Diese Fehlanpassung entsteht, weil die dynamischen Eigenschaften des Materialflusses in der ersten Entwurfsphase außer Acht gelassen werden.
Sie müssen die Größe des Ventils zunächst anhand der erforderlichen Volumendurchsatzleistung bestimmen und anschließend die Flanschanschlüsse mithilfe von Übergangsstücken an Ihre Rohrleitung anpassen. Planen Sie Ihr System stets so, dass das Drehventil mit einer konservativen Drehzahl betrieben wird, um die Lebensdauer zu maximieren und gleichzeitig die Durchsatzziele zu erreichen.
Der Betrieb eines Ventils bei übermäßig hohen Drehzahlen zum Ausgleich eines kleinen Durchmessers führt zu einer katastrophalen Verschleißbeschleunigung der Anlage. So kann beispielsweise eine Erhöhung der Rotordrehzahl über die optimalen Grenzwerte hinaus die Lebensdauer der Rotorblätter um bis zu vierzig Prozent verkürzen, da der abrasive Verschleiß an der Gehäusebohrung beschleunigt wird. Darüber hinaus kann ein überdimensioniertes Ventil, das zu langsam betrieben wird, keine ordnungsgemäße Materialabdichtung gewährleisten, sodass unter Druck stehende Förderluft nach oben in Ihren Lagersilo entweichen kann, was den gesamten Materialaustragsprozess stört.
Wie berechnet man die Kapazität?
Die Kapazität berechnet man, indem man den gewünschten Massenstrom durch die Schüttdichte des Materials teilt und anschließend um den spezifischen Wirkungsgrad des Rotors korrigiert.
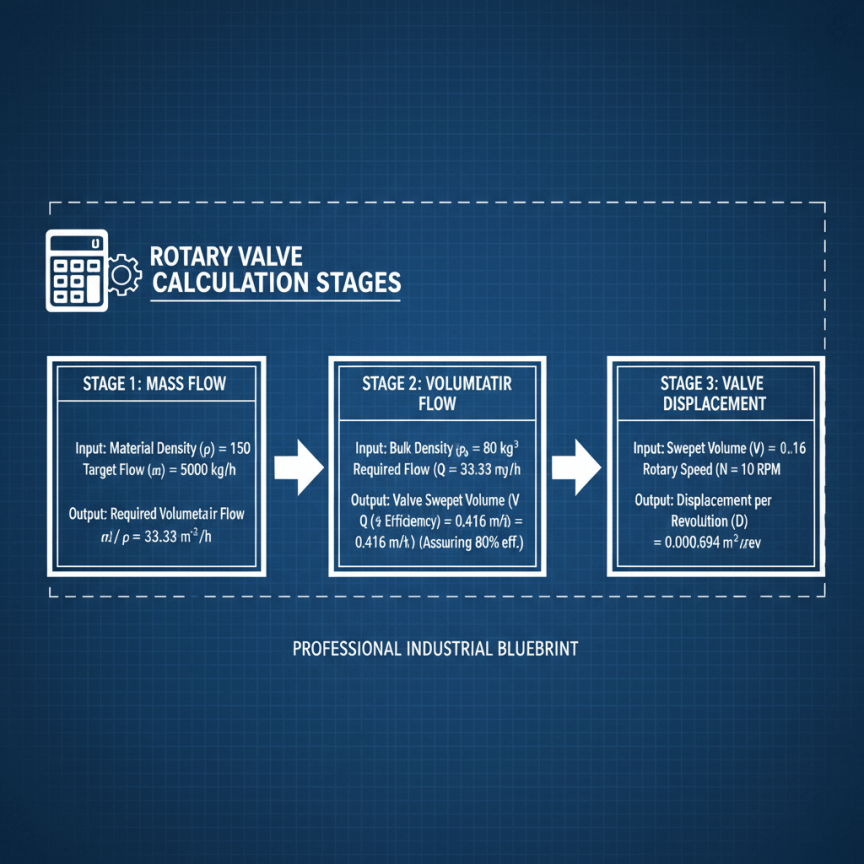
Die Auswahl der richtigen Abmessungen erfordert einen strengen mathematischen Ansatz, anstatt sich auf allgemeine Kapazitätstabellen zu verlassen. Befolgen Sie genau diese Reihenfolge, um Ihre Grundanforderungen zu ermitteln.
Schritt 1: Legen Sie den angestrebten Massendurchfluss fest. Ermitteln Sie die benötigte Menge in Tonnen pro Stunde, beispielsweise 5.000 Kilogramm pro Stunde. Verwenden Sie nicht die maximale theoretische Kapazität der Anlage, sondern orientieren Sie sich an den tatsächlichen Betriebszielen. Eine Überdimensionierung auf der Grundlage theoretischer Höchstwerte führt zu einer ineffizienten Befüllung der Kammern.
Schritt 2: Bestimmen Sie die poröse Schüttdichte. Messen Sie die lose, poröse Schüttdichte Ihres jeweiligen Pulvers in Kilogramm pro Kubikmeter. Verwenden Sie nicht die Stampfdichte oder die Klopfdichte, da das in ein Drehschieberventil gelangende Pulver in der Regel bereits im vorgelagerten Prozess porös geworden ist. Sie können dies messen, indem Sie das Pulver vorsichtig in einen Behälter mit bekanntem Volumen einfüllen und diesen wiegen.
Schritt 3: Berechnen Sie den Basisvolumenstrom. Teilen Sie Ihren Massenstrom durch Ihre belüftete Schüttdichte. Beträgt Ihr Massenstrom beispielsweise 10.000 Kilogramm pro Stunde und Ihre Schüttdichte 500 Kilogramm pro Kubikmeter, so beträgt der erforderliche Volumenstrom 20 Kubikmeter pro Stunde.
Schritt 4: Wählen Sie den Hub des Ventils aus. Sehen Sie in den Herstellerangaben nach, welches Ventilmodell die erforderliche Luftmenge in Kubikmetern pro Umdrehung liefert. Teilen Sie anschließend Ihren gesamten stündlichen Luftbedarf durch 60 Minuten und anschließend durch Ihre angestrebte Betriebsdrehzahl, um den genauen Hub pro Umdrehung zu ermitteln.
Was versteht man unter der Zielausfüllrate?
Die Füllgrad der Rotortaschen ist der tatsächliche Prozentsatz des Volumens der Rotortaschen, der während des Betriebs mit Pulver ausgefüllt ist; er liegt in der Regel zwischen sechzig und achtzig Prozent.
Pulver füllen eine Rotortasche niemals vollständig aus, da eingeschlossene Luft dem einströmenden Material entgegenwirkt und der sich drehende Rotor eine dynamische Bewegung ausführt. Wir weisen Ingenieure an, bei standardmäßigen, frei fließenden Pulvern einen Füllfaktor von siebzig Prozent anzuwenden.
Bei langsam laufenden, kohäsiven Drehschleusen für Schüttgut müssen Sie jedoch einen Faktor von 50 Prozent anwenden. Wenn Sie Materialien wie Titandioxid oder Ruß verarbeiten, haftet das Pulver an den Trichterwänden und bildet Brücken über dem Einlass, wodurch die Menge an Material, die tatsächlich in die Kammer gelangt, drastisch reduziert wird. Wenn Sie diesen entscheidenden Effizienzfaktor außer Acht lassen, werden Ihre theoretischen Berechnungen weit hinter dem tatsächlichen Durchsatz zurückbleiben, sodass Ihrem System Material fehlt.
Wie bestimmt man die Geschwindigkeit?
Die Rotordrehzahl wird so festgelegt, dass das erforderliche Hubvolumen mit der Ventilkapazität pro Umdrehung in Einklang gebracht wird, wobei die Drehzahl strikt unter zwanzig Umdrehungen pro Minute gehalten wird.
Bei mehr als 25 Umdrehungen pro Minute kann das Pulver nicht vollständig in die Kammern fallen, da Zentrifugalkräfte und der Luftwiderstand nach oben das Material vom Rotornaben wegdrücken. Wir empfehlen die strikte Einhaltung einer Checkliste für Drehzahlgrenzen, um eine optimale Leistung zu gewährleisten.
Halten Sie die Drehzahl bei abrasiven Pulvern wie Aluminiumoxid oder Quarzsand unter fünfzehn Umdrehungen pro Minute, um den Verschleiß des Gehäuses zu minimieren und die Wartungsintervalle zu verlängern. Halten Sie die Drehzahl bei Standardpulvern wie Mehl oder Kunststoffgranulat unter zwanzig Umdrehungen pro Minute, um eine optimale Befüllung der Kammern zu gewährleisten. Niedrigere Drehzahlen stellen sicher, dass das Material ausreichend Zeit hat, durch die Schwerkraft in die Kammer zu fallen, bevor das Rotorblatt am Gehäuse abdichtet.
Wie lassen sich Undichtigkeiten beheben?
Leckageprobleme an Drehschleusen in pneumatischen Fördersystemen beheben Sie, indem Sie die Spalte an den Rotorspitzen minimieren und spezielle Entlüftungslösungen für das Gehäuse installieren.
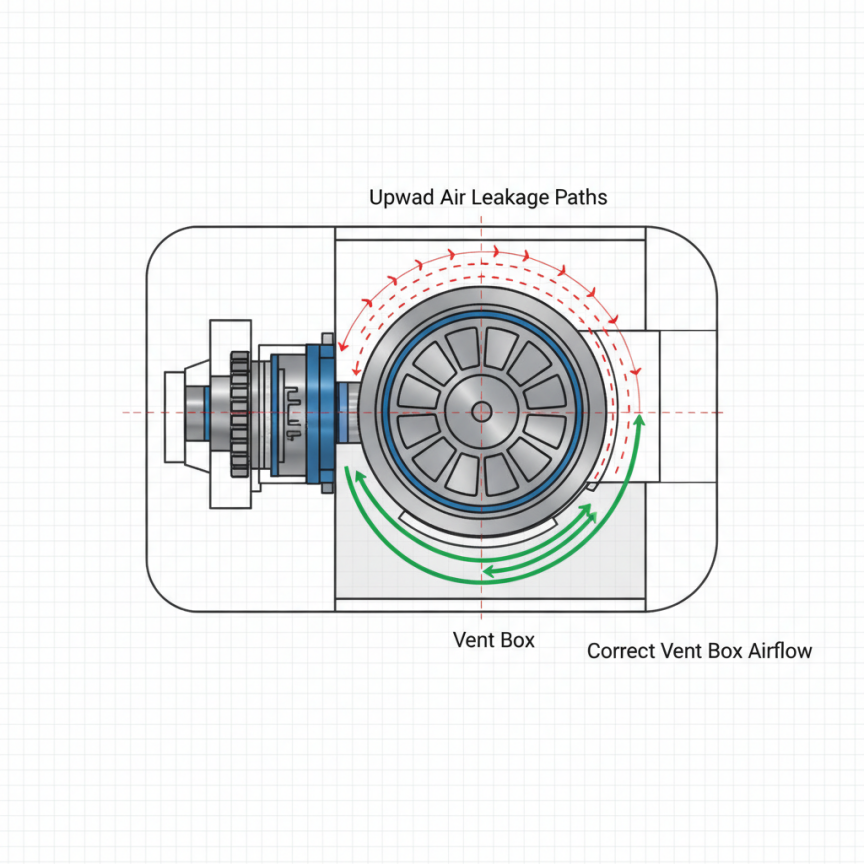
Hochdruckluft strömt nach oben durch die leeren Rücklaufkammern des Rotors und verhindert so, dass einströmendes Pulver in das Ventil gelangt. Dieser Blowby-Effekt tritt auf, weil der Druck unterhalb des Ventils in der Förderleitung deutlich höher ist als der atmosphärische Druck oberhalb des Ventils im Zuführtrichter. Wenn sich die leere Kammer nach oben dreht, führt sie eine Kammer voller Druckluft mit sich, die sich beim Erreichen des Einlasses plötzlich ausdehnt und so eine unsichtbare Luftwand bildet, die das Pulver sofort stoppt.
Schritt 1: Überprüfen Sie die Rotorabstände. Schalten Sie die Stromversorgung ab und entfernen Sie die Inspektionsklappe. Messen Sie die Abstände zwischen Rotor und Gehäuse an mehreren Stellen mit einer Fühlerlehre. Stellen Sie sicher, dass diese bei Anwendungen bei Normaltemperatur genau zwischen 0,10 Millimetern und 0,15 Millimetern liegen.
Schritt 2: Installieren Sie eine Entlüftungs-Übergangsbox. Befestigen Sie eine Entlüftungsblende direkt über der Rücklaufseite des Ventilgehäuses. Diese Box bietet der sich ausdehnenden Luft einen eigenen Entlüftungsweg, bevor sie in den Hauptproduktstrom gelangt.
Schritt 3: Reinigen Sie die Abluftleitungen. Stellen Sie sicher, dass das an den Entlüftungskasten angeschlossene Abluftrohr mindestens den Durchmesser der Entlüftungsöffnung hat und vollständig frei von Verstopfungen ist. Führen Sie diese Leitung zu einem separaten Filterbehälter.
Überprüfen Sie regelmäßig die Entlüftungsfilterbeutel, da verstopfte Entlüftungsöffnungen in pneumatischen Fördersystemen sofort wieder zu Undichtigkeiten am Drehschieber führen. Nach unseren technischen Erfahrungen kann bereits ein Druckunterschied von nur 0,2 bar über dem Ventil so viel Luft verdrängen, dass die Förderleistung um dreißig Prozent sinkt, wenn die Spaltmaße 0,20 Millimeter überschreiten und eine ordnungsgemäße Entlüftung vernachlässigt wird.
Wie kann Doebritz Herausforderungen bewältigen?
Wir lösen komplexe Herausforderungen in der Praxis, indem wir die genauen Eigenschaften Ihres Pulvers analysieren und maßgeschneiderte Rotorprofile entwickeln, um Brückenbildung und Durchblasen zu verhindern.
Standardventile aus dem Serienprogramm versagen häufig, wenn sie in der Praxis für schwierige, zusammenhängende oder stark belüftete Pulver eingesetzt werden. Allgemeine Dimensionierungstabellen berücksichtigen nicht die spezifischen Fließverhalten, Feuchtigkeitsgehalte und Reibungskoeffizienten bestimmter chemischer oder lebensmitteltauglicher Pulver. Wenn Betriebsleiter sich auf allgemeine Daten verlassen, kommen sie unweigerlich mit ungeplanten Ausfallzeiten und erheblichen Wartungsengpässen konfrontiert.
Ein Chemiewerk in Deutschland hatte kürzlich mit starker Brückenbildung bei Titandioxid und massiven Druckabfällen in seiner pneumatischen Förderleitung zu kämpfen. Das Material verdichtete sich stark in den V-förmigen Rotortaschen und ließ sich nicht in die Ausblasleitung befördern, was zu einem vollständigen Stillstand der Produktion führte. Der technische Support von Doebritz schaltete sich ein, um den mechanischen Defekt zu diagnostizieren. Wir analysierten die hohe Kohäsion des jeweiligen Pulvers sowie den Überdruck von 0,8 bar in der Förderleitung.
Wir haben ihr System mithilfe unserer firmeneigenen Auslegungsmatrix neu berechnet. Wir haben ihre Standardainheit, die mit 25 Umdrehungen pro Minute lief, durch ein Ventil mit größerem Hubvolumen ersetzt, das mit nur 12 Umdrehungen pro Minute läuft. Diese maßgeschneiderte Einheit verfügte über U-förmige Rotortaschen, polierte Innenflächen zur Reibungsreduzierung und einen speziell angefertigten Entlüftungskasten zur Ableitung der verdrängten Luft. Die Brückenbildung hörte sofort auf, und die Effizienz der pneumatischen Förderung stieg um 35 Prozent. Arbeiten Sie vor dem Kauf direkt mit dem Hersteller zusammen, um eine technische Validierung durchzuführen, anstatt sich allein auf die Angaben im Katalog zu verlassen.
Wie fängt man an?
Zunächst besprechen Sie sich mit unserem Ingenieurteam, um Ihre Berechnungen zu überprüfen und das für Ihre Anwendung passende Modell auszuwählen.
Die richtige Dimensionierung ist kein Ratespiel, sondern ein strenger technischer Prozess, der Liebe zum Detail erfordert. Durch die Berechnung genauer Schüttdichten, die Steuerung der Rotordrehzahlen und die proaktive Behebung von Luftleckagen laufen Ihre pneumatischen Systeme unterbrechungsfrei. Als Ihr engagierter Hersteller ist Doebritz bereit, Ihre Systemparameter zu prüfen und Ihnen unser betriebliches Fachwissen zur Verfügung zu stellen. Wenn Sie fachkundige Unterstützung bei der Überprüfung Ihrer Berechnungen oder der Auswahl des passenden Modells für Ihre Anwendung benötigen, wenden Sie sich noch heute per E-Mail an sales@rotaryvalveco.com an unser Ingenieurteam, um Ihre individuelle Dimensionierungsanalyse zu erhalten.